CNC电木板类零件记录二
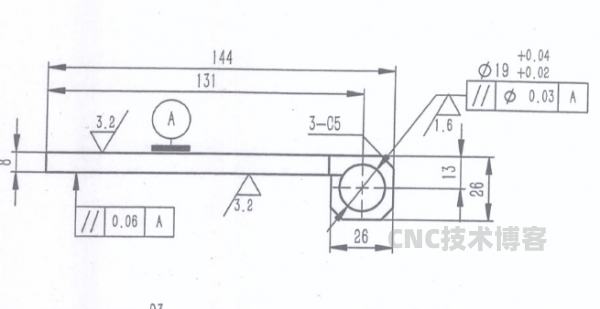
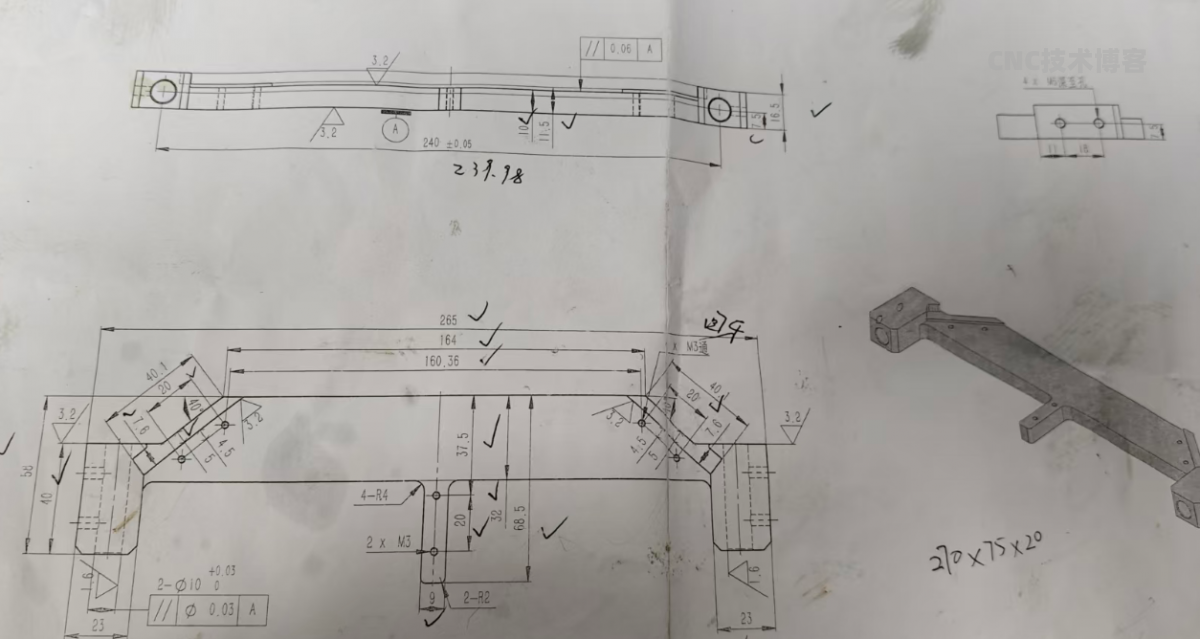
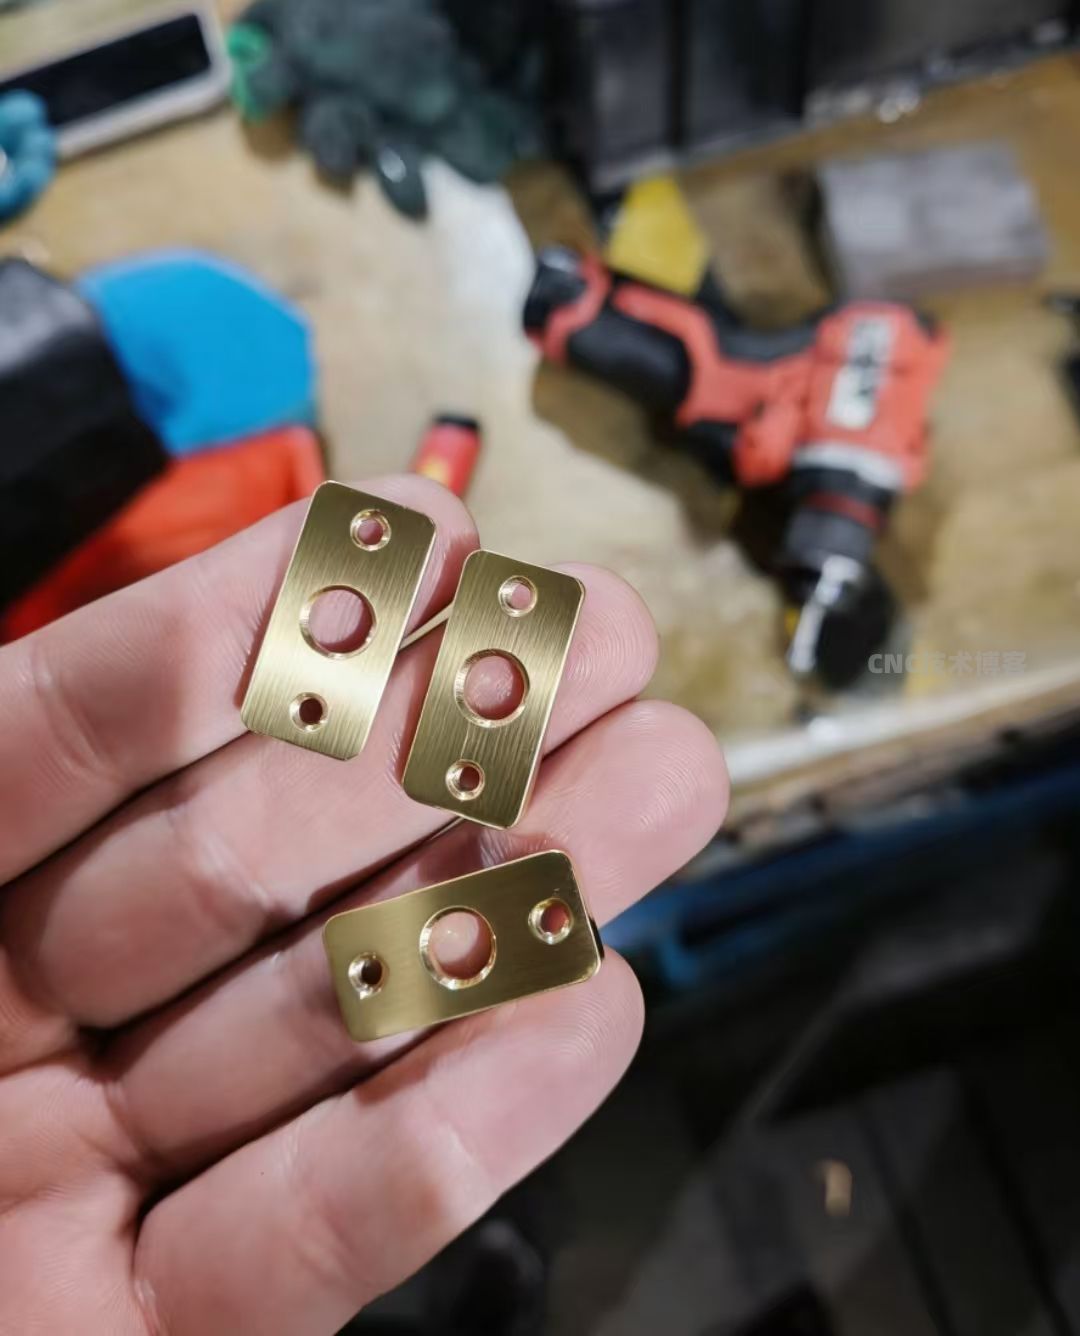
之前公司里面加工了几百件电木板类的零件,由于电木特性的原因,在加工中需要注意一些小细节,在此记录一下。

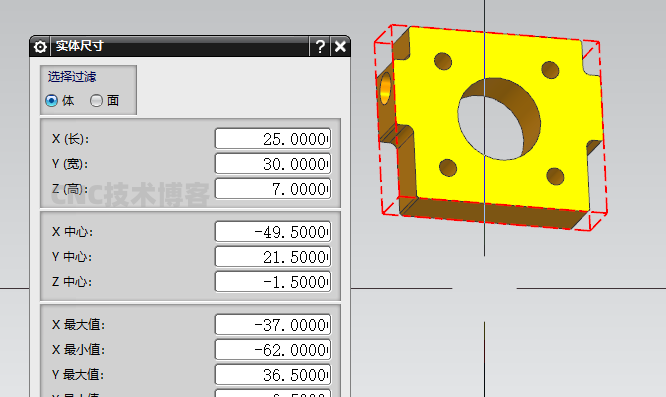
来料长宽有5毫米余量,厚度到位。所以此款产品采用的装夹方式是用压板压,先压长边
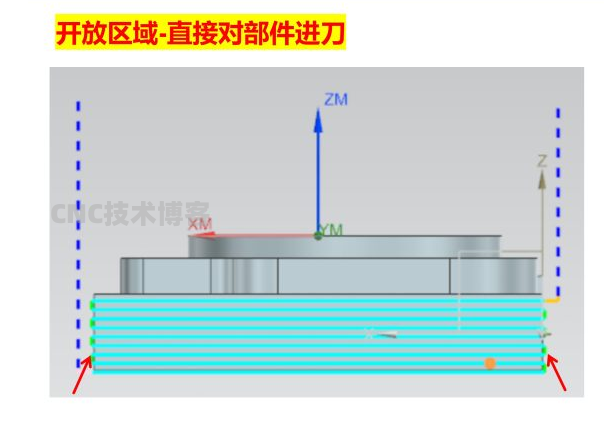
铣长边这个位置容易出现崩边,所以先将工件外形倒角,先倒角能够预防电木崩边
需注意两点
①倒角刀如果是直接踩刀下来的,将下刀的速度降低点,防止倒角刀刀尖崩了。
②外形残料较大的情况下,采用逆铣的加工方式来切段,能够有效防止弹刀过切
电木零件刀路图档
类型:压缩文件|已下载:1|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。
版权声明:本文由CNC技术博客发布,如需转载请注明出处。
如有其它需求,请加我微信沟通:chenchunyu00(微信号)