置顶

加工中心刀棒定位程序如何编写
在我干产品零件的过程中,经常使用刀棒来定位,使用起来非常的方便,而且操作和程序也非常的简单,再次记录一下,分享给有需要的朋友。 首先装一个刀棒(图片中的刀棒是将倒角刀反过来装夹的),按照我们正常的操作对刀 将对刀的数值输入对应的长度补偿中,对完后先不要把刀棒抬起来,现将相对坐标Z归零…
四轴定轴宏后处理-一个坐标系加工任意面
在UG NX中,四轴定轴宏后处理的核心目的是通过宏程序进行函数运算,让不具备RTCP(刀尖跟随)功能的机床也能实现“一个坐标系加工任意面”,从而大幅减轻编程和调机人员的工作量。此后处理个人已经多次在四轴上使用,记录和总结如下以下是关于UG四轴定轴宏后处理的核心原理、配置方法及安全注意事项:1. 核心…
体检记录
作为员工的福利,公司出资安排了一次全面的体检,体检的医院安排在锡山区人民医院,距离我住的地方比较近。早上6.45就到医院了,根据指示牌提示来到5楼,选择的是一个千元的体检套餐,人生第一次做这么全面的一个检查。7点钟体检中心就开始工作了,各个体检窗口人员都就位了。体检的项目还是比较多的,只有胸部CT是…
UG刀柄库文件分享
UG刀柄库文件按照下图的路径直接替换就可以使用了,这个刀柄库文件是可以任意版本复制粘贴过去用的。holder_database.dat这个是UG软件自带的刀柄源文件,替换前建议复制一个备份。我使用的刀柄库里有BT30-SK系列和BT40-ER等系列 ,加工异形件,深腔,以及多轴等,都需要调…

问题分类:UG设置
最新回答:4周前 (10-04)
214
1
L形状零件加工工艺总结
最近加工了一款L形状的产品零件,产品尺寸115*75*25,数量就10件。L形状的零件优先考虑排版拼料的方式加工,这样会节省材料。装夹方式我们采用虎钳夹为了方便第二序装夹,我在第一序末尾加一个切断程序。第一序做完以后就可以手掰断,一分为二…
如何彻底解决高版本 ug 右键菜单卡顿问题
刚刚安装了UG的高版本(DC2512),在编程的界面鼠标右击出现的菜单,鼠标在点选的时候会有明显的卡顿感觉。上网搜索后,根据现有的解决方案。UG老叶的方案是关闭电脑高级系统设置中的淡入淡出,我按照他的教程去操作,我的电脑设置就没有打开这个淡入淡出,卡顿的情况在我这台电脑依然存在,经过一番研究,更改了…
UG深度轮廓铣常用的几个功能记录
?️ 开放区域 - 直接对部件进刀此方法适用于开放的加工区域,其参数要点如下:切削方向:选择“混合”,即顺铣和逆铣来回铣削。边上延伸:勾选此项并设置为 0.5mm,使刀具在工件外部下刀,避免直接在部件上留下刀痕。层到层:选择“直接对部件进刀”,即切削完一层后,刀具直接在当前位置下刀至下一层…
CNC内撑工装上机加工总结
这篇文章总结了作者在一次小批量零件加工中,为解决厚度公差问题而设计并使用内撑工装的实践经验。? 加工背景与目标零件规格:尺寸为 30257mm 的小零件。加工数量:共 40 件。核心要求:零件的厚度尺寸有 3 丝(0.03mm)的公差要求。主要目标:为保证零件尺寸的稳定性,作者设计了一款内撑工装。?…
小批量迷你小铜件加工工艺分享
铜件尺寸为25*12*3,铜件尺寸比较小,厚度也比较薄。我进行排版加工,直接一出十件,厚度来料到位。红色部分为精孔,蓝色部分是两个M3螺纹孔工序一直接用压板压,将铜板上面的精孔和螺纹孔加工出来。工序二设计了一个如图所示的工装,背面螺丝反吊,将产品锁在工装上面加工至成品。为了提高效率,工装做两件,需要…
-

小陈
UG三、四轴产品零件加工总结记录
77文章
26评论
253194浏览
- 热门阅读
-
4125 浏览工作总结
3833 浏览产品编程
3624 浏览生活日记
2704 浏览产品编程
1820 浏览产品编程
- 最新留言
-
- 在安装目录下搜索“model-plain-1-mm-template”文件,具体位置参考下图[img]https://www.cncjishu.com/zb_users/upload/2026/10/20261004125102179108946226971.png[/img]打开这个文件,切换到加工模块,将加工坐标系中的装夹偏置0改成1即可[img]https://www.cncjishu.com/zb_users/upload/2026/10/20261004125459179108969922516.png[/img]
- 查看隐藏文件
- 瞅瞅
- 查看
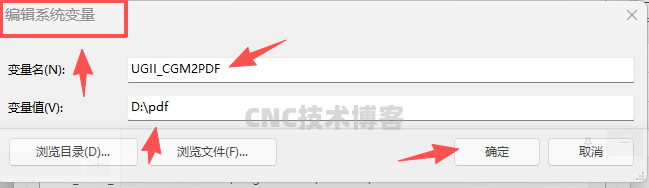
- 环境变量这一步是不是有问题
- 安装好为啥显示的是英文?
- 烟灰缸很不错,下载下来加工一个
- 查看隐藏文章
- 网站内容不错,我很喜欢
- 学到了,感谢博主