

简单薄板小零件加工总结

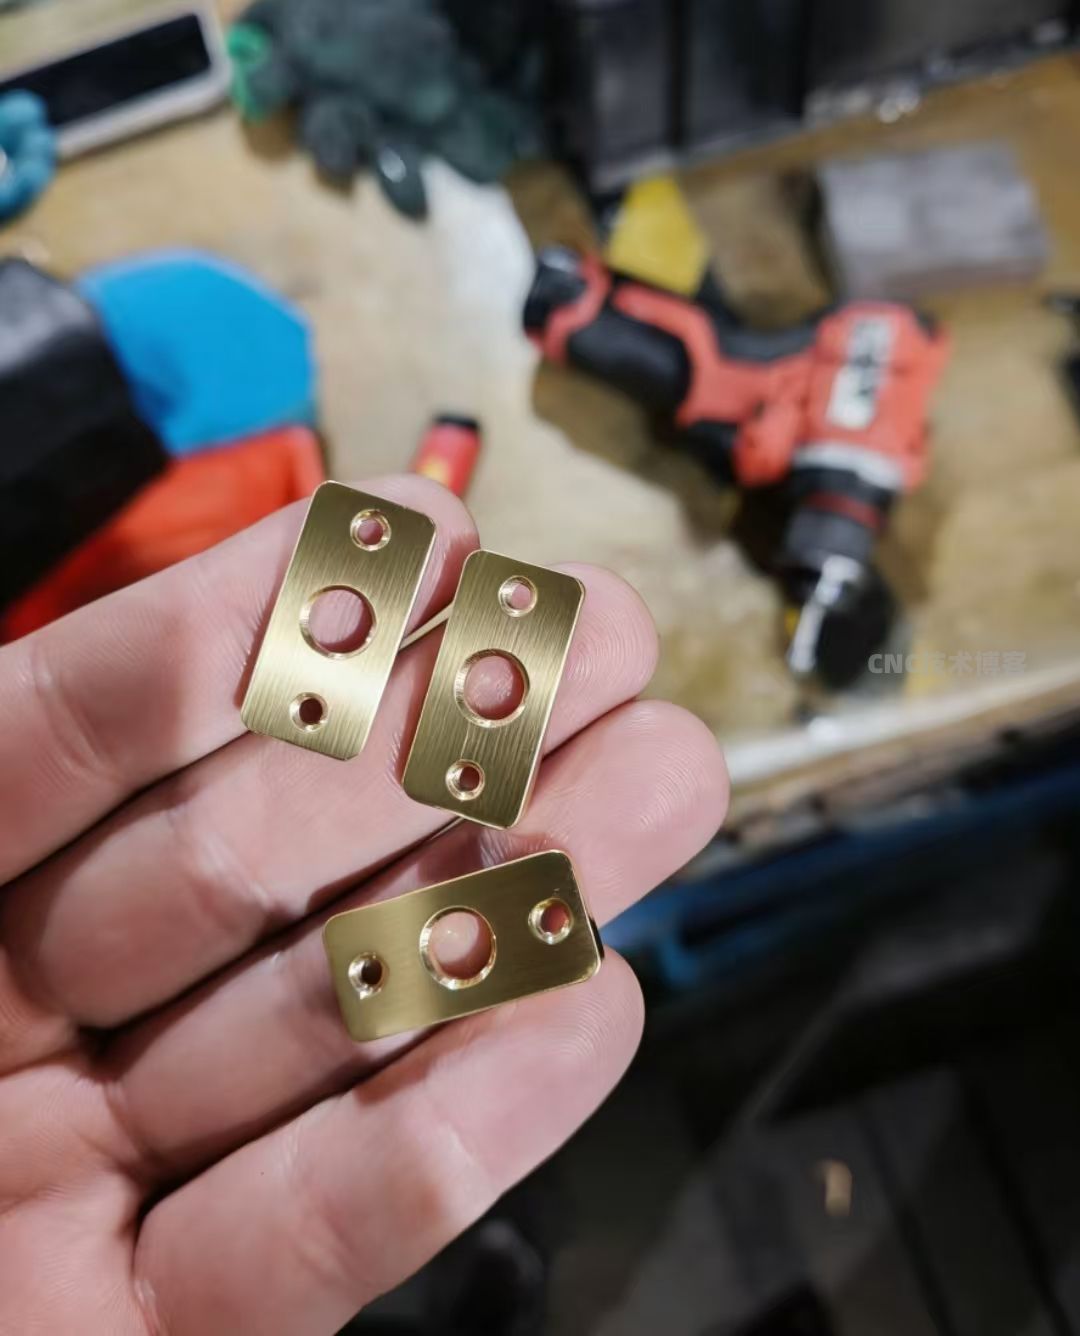
零件尺寸为69*39*3毫米
这款零件我优先考虑的装夹方式是吸盘排版加工(一出20件),由于数量太少(一共35件)后面的产品又用不到吸盘,为了这么一款工件装吸盘太麻烦了,后面改成锁螺丝的加工方式了
在毛坯料的中间和四个角做了一个6.5的孔,锁M6螺丝。开粗底面留0.3余量,精加工底面留0.1余量,加工完以后将产品掰下来去毛刺
零件尺寸为69*39*3毫米
这款零件我优先考虑的装夹方式是吸盘排版加工(一出20件),由于数量太少(一共35件)后面的产品又用不到吸盘,为了这么一款工件装吸盘太麻烦了,后面改成锁螺丝的加工方式了
在毛坯料的中间和四个角做了一个6.5的孔,锁M6螺丝。开粗底面留0.3余量,精加工底面留0.1余量,加工完以后将产品掰下来去毛刺
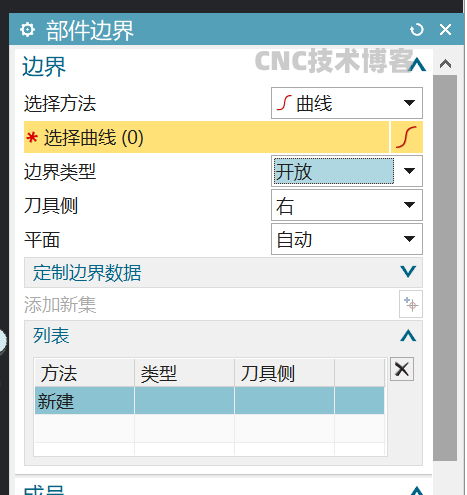
ug的平面铣这个命令个人经常使用,因为之前是使用的低版本,低版本的选线方式和12.0有区别,使用起来不习惯。NX12.0平面铣在选择选多个边界时,默认刀具位置是相切,要想对中最后需要一个一个的修改,比较麻烦,删除比较多的线段时反应也慢,经过研究发现只需要把选择边界的对话框改老版本对话框就可以完美解决...
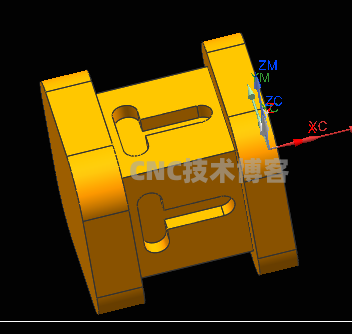
四轴加工四轴角度相同的面,在编程的时候我们只需要编写一个面的程序即可,其他三个面通过变换来实现,下面分享下具体的操作方法。首先按照三轴的编程方法,编写一个三轴的刀路。选择三轴刀路点击鼠标右键,选择对象→变换将类型切换为绕直线旋转指定旋转的中心点,指定矢量为X轴,实例数3个阵列旋转的刀路就完成了,直接...
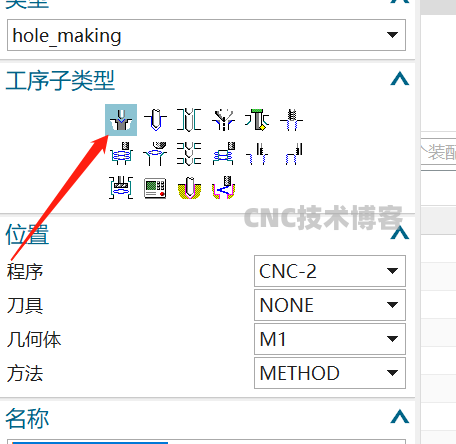
在三轴加工中drill模块我们经常使用,但是此模块在多轴里面并不好用,特别是最近在学习UG四轴编程,发现Hold Making模块比较的好用,但是参数设置比较麻烦,个人在此记录总结一下。G81钻孔设置选择第一个定心钻命令选择模型上面需要加工的孔的特征,选择特征的时候需要注意Z的朝向所选特征的点孔深度...

导入图档加工的时候,发现模型上面多了一个红色的坐标系,编程的时候非常的碍眼,不知道怎么隐藏...
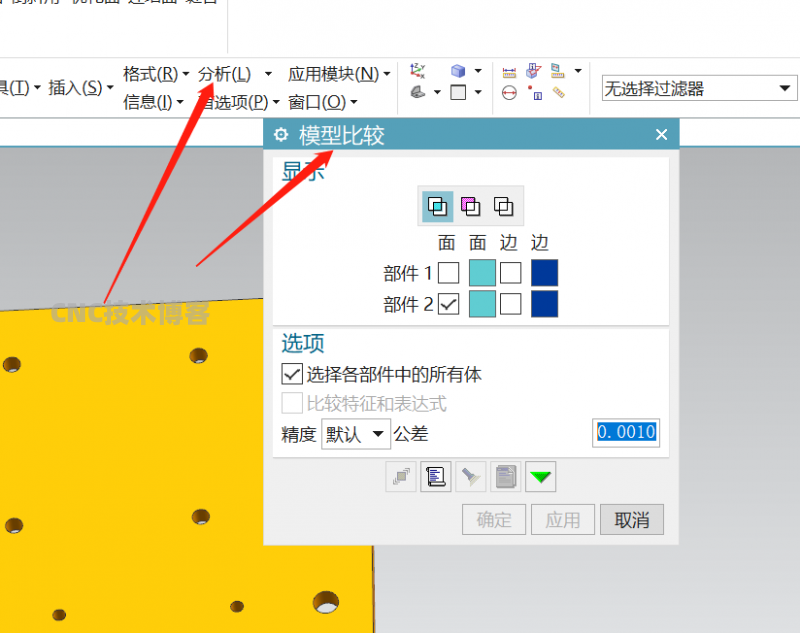
在加工板类零件的时候,后续客户对图纸做出了变更,局部地方有一些特征的改变,有的时候并没有在图纸上做出明确的标注。所以我需要快速找出与之前零件不相同的地方,这个将之前的程序稍加修该即可,能有效提高我的编程强度。所以在此分享一下,我是如何操作的。UG在分析菜单栏下面有一个模型比较的命令,选择我们需要比较...
最近加工一批产品零件,客户对尺寸的要求不高,但是对螺纹有要求(检测全部过通止规,螺纹底孔按照标准径加工)。铝件攻丝我使用的是挤牙丝攻,攻完牙的产品部分底孔偏大(挤牙M4打孔用的3.65的合金钻),攻牙不稳定。后面无奈换成螺旋(直槽)的切削丝攻, 螺纹加工依旧不稳定,还很容易断丝攻。而且我在加工中发现...

3805 浏览工作总结
3473 浏览工作总结
3148 浏览产品编程
2974 浏览生活日记
2024 浏览产品编程