当前位置:首页 > 工作总结 > 正文内容

虎钳加工长条形零件如何减少变形

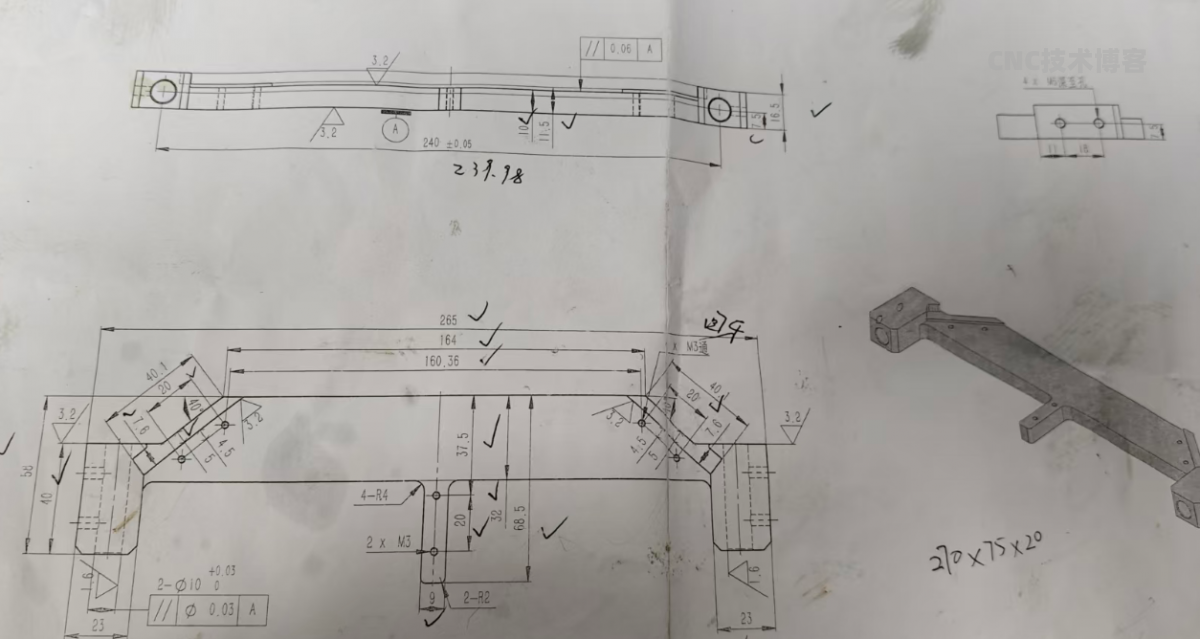
最近加工了一款细长条形状的零件,零件尺寸为345*22*12.5,听老板说以前的师傅加工出来后工件变形比较严重,最后还是通过整形才达到客户的要求。

之前我也在博客分享过“有平面度 平行度要求的板类零件加工技巧”,感兴趣的朋友也可以去看看。这款长条零件我采用虎钳夹的方法加工出成品,在此记录分享一下控制变形加工方法。

首先先给工件毛坯开一个夹位,直接夹在虎钳上面即可,不能去敲工件。加工好夹位以后,直接反过来夹住夹位,同样不能去敲工件,直接将工件正面到位。

最后将我们的钳口用铣刀拉一刀,保证钳口平且直,直接虎钳整个夹住工件去夹位就OK,同样不需要去敲平工件。

加工完以后检验放大理石平台过塞尺,变形10丝以内,达到交货的要求
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/42.html

标签: 加工变形

“虎钳加工长条形零件如何减少变形” 的相关文章

UD碳纤维材料加工总结

UD碳纤维材料加工总结

入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀...

记录零件断丝攻总结

记录零件断丝攻总结

今天在加工一款小零件的时候,个人工艺安排失误导致丝攻断在产品零件里面了,零件最终也报废了。在此记录总结一下,避免后面再犯此类错误。产品正视图中间锯开了一个两毫米的槽,去完反面的价位,加工侧面的4个螺纹的时候(打孔和攻牙的力是上下运动的,把零件给带起来了),底孔不垂直,丝攻也断在产品里面了。(满夹依然...

NX12平面铣选线对话框一键变成老版对话框

NX12平面铣选线对话框一键变成老版对话框

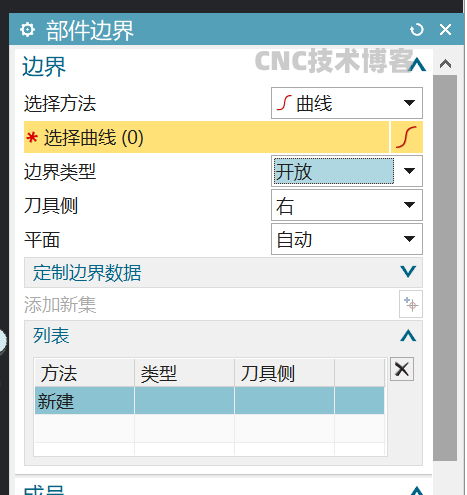
ug的平面铣这个命令个人经常使用,因为之前是使用的低版本,低版本的选线方式和12.0有区别,使用起来不习惯。NX12.0平面铣在选择选多个边界时,默认刀具位置是相切,要想对中最后需要一个一个的修改,比较麻烦,删除比较多的线段时反应也慢,经过研究发现只需要把选择边界的对话框改老版本对话框就可以完美解决...

UG单刃螺纹铣刀铣螺纹总结

UG单刃螺纹铣刀铣螺纹总结

单刃的螺纹铣刀成本比较低,在加工比较大的螺纹的时候个人在工作中使用过此刀,在此记录总结下软件的设置参数。下面我就按照M20*2.5的螺纹为例,使用UG的螺纹铣命令。直径按照实际测出来的直径填写,这个刀直径不一定是标准的(15)颈部直径也按照实际填写,颈部直径小于直径(8)长度为刀具的长度,可以默认这...

UG创建工序界面怎么设置中文界面

UG创建工序界面怎么设置中文界面

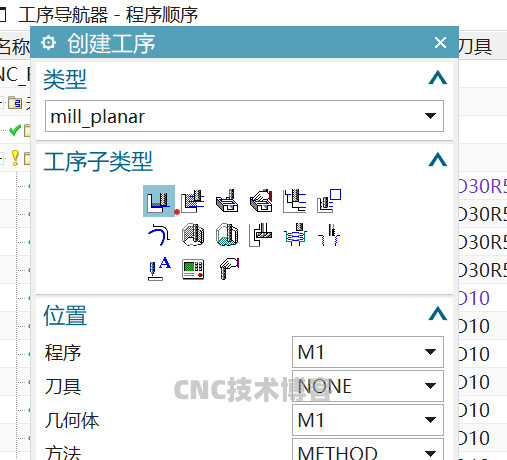
这个创建工序界面里面的工序名称都是英文或者是单纯的图片,看到有人的电脑居然可以设置成带中文的!查了半天查不到!有大佬知道吗?...

星空外挂7.9安装报错怎么解决

星空外挂7.9安装报错怎么解决

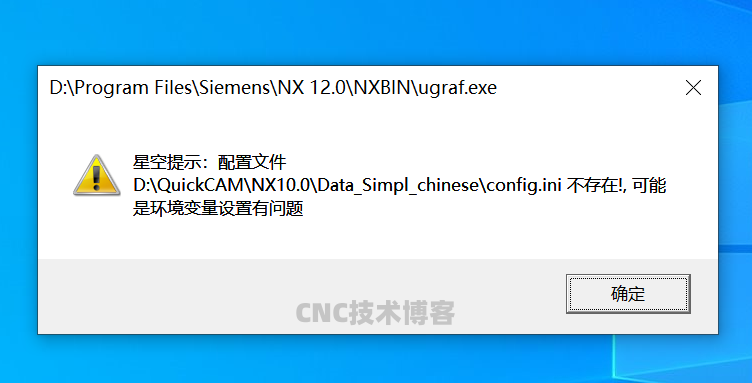
最近电脑重新安装了一遍UG12,按照网站教程安装星空7.9的时候,发现星空外挂无法正确打开,在启动UG的时候外挂会报错个人发现是添加环境变量的这个步骤出错了,需要将环境变量的D:\QuickCAM\NX10.0修改为D:\QuickCAM\修改完成以后星空外挂就能正常的使用了。...

发表评论

访客

看不清,换一张

◎欢迎参与讨论,请在这里发表您的看法和观点。