当前位置:首页 > 工作总结

记录零件断丝攻总结

今天在加工一款小零件的时候,个人工艺安排失误导致丝攻断在产品零件里面了,零件最终也报废了。在此记录总结一下,避免后面再犯此类错误。


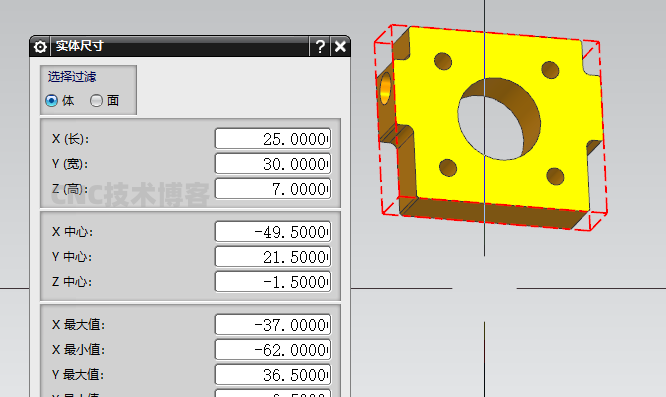
微信截图_20221227191537.png

产品正视图中间锯开了一个两毫米的槽,去完反面的价位,加工侧面的4个螺纹的时候(打孔和攻牙的力是上下运动的,把零件给带起来了),底孔不垂直,丝攻也断在产品里面了。(满夹依然夹不住)

后面我把加工的顺序的改变了一下,第一序加工完毕后,背面还有一个连着夹位,先将侧面的牙孔给加工出来,最后成功的将零件加工出来了。


技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

如有其它需求,请加我微信沟通:chenchunyu00(微信号)
本文链接:https://www.cncjishu.com/post/18.html

标签: 零件断丝攻

“记录零件断丝攻总结” 的相关文章

UG创建工序界面怎么设置中文界面

UG创建工序界面怎么设置中文界面

这个创建工序界面里面的工序名称都是英文或者是单纯的图片,看到有人的电脑居然可以设置成带中文的!查了半天查不到!有大佬知道吗?…

Ug两个相似的产品如何快速找到不同处

Ug两个相似的产品如何快速找到不同处

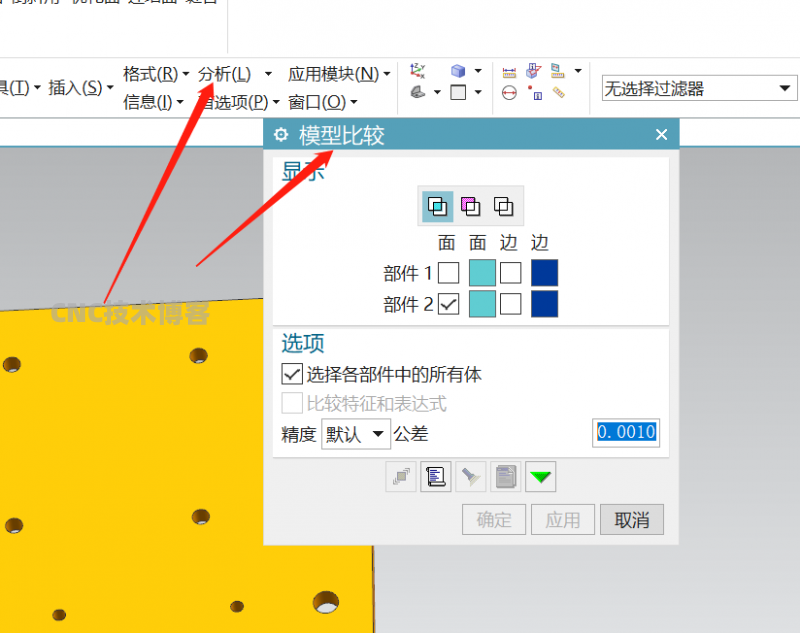
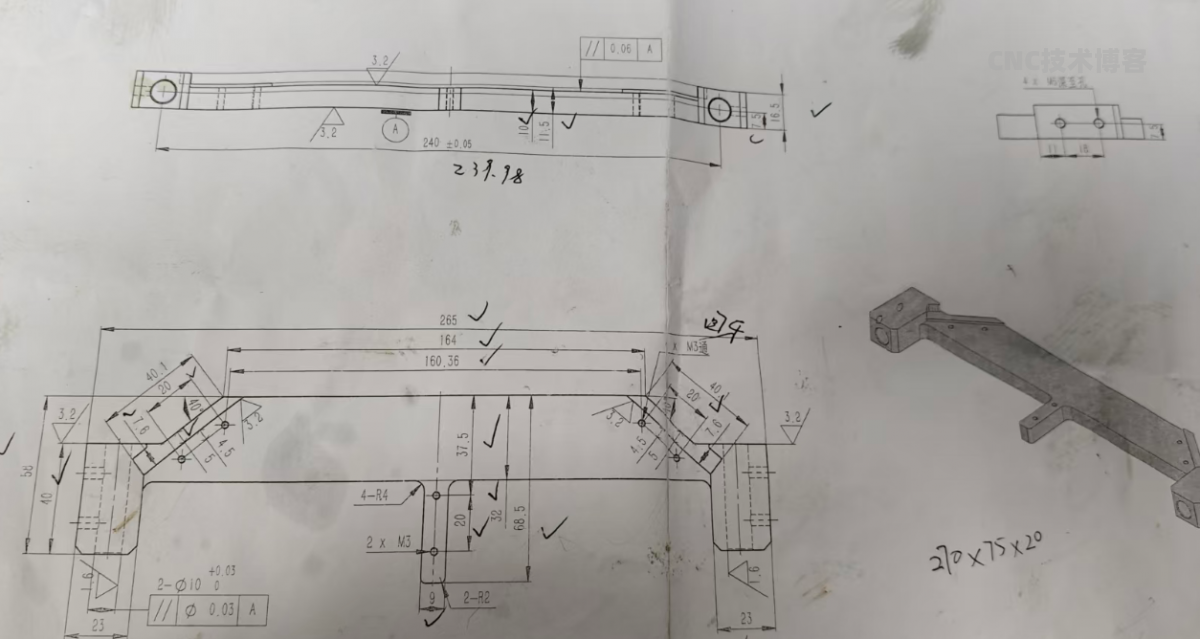
在加工板类零件的时候,后续客户对图纸做出了变更,局部地方有一些特征的改变,有的时候并没有在图纸上做出明确的标注。所以我需要快速找出与之前零件不相同的地方,这个将之前的程序稍加修该即可,能有效提高我的编程强度。所以在此分享一下,我是如何操作的。UG在分析菜单栏下面有一个模型比较的命令,选择我们需要比较…

CNC加工散热器参数总结

CNC加工散热器参数总结

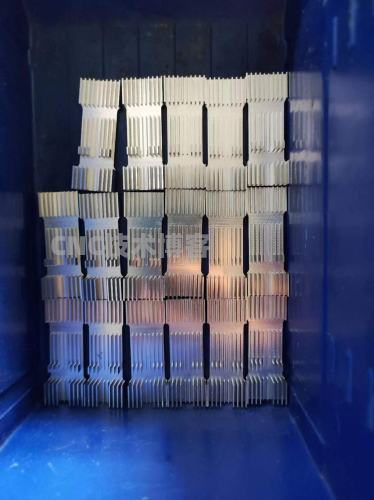
最近打样了一批散热器的样件,数量并不多,散热片的加工都是用(1毫米 1.5毫米 2毫米 )铣刀加工的,加工的机器为三线850加工中心(最高转速10000-12000)经过测试加工效果比较的稳定。所以在此处记录总结一下备忘。上图散热器槽宽一毫米,使用1毫米深沟铣刀(避空+刃长总4毫米),加工参数为Z向…

虎钳加工长条形零件如何减少变形

虎钳加工长条形零件如何减少变形

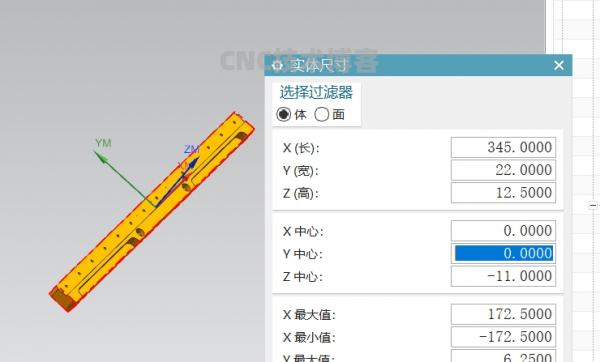
最近加工了一款细长条形状的零件,零件尺寸为345*22*12.5,听老板说以前的师傅加工出来后工件变形比较严重,最后还是通过整形才达到客户的要求。之前我也在博客分享过“有平面度 平行度要求的板类零件加工技巧”,感兴趣的朋友也可以去看看。这款长条零件我采用虎钳夹的方法加工出成品,在此记录分享一下控制变…

简单薄板小零件加工总结

简单薄板小零件加工总结

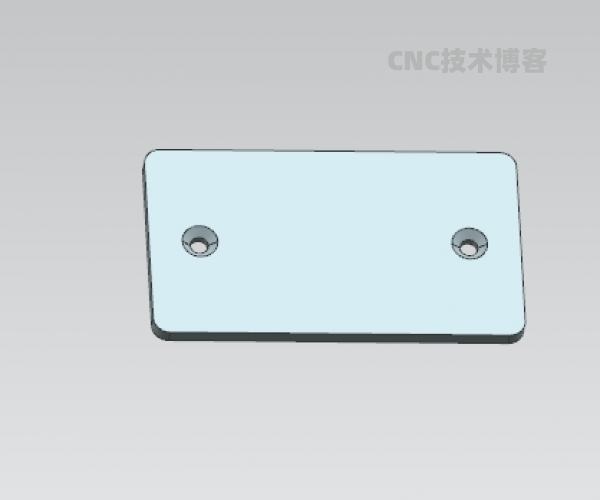
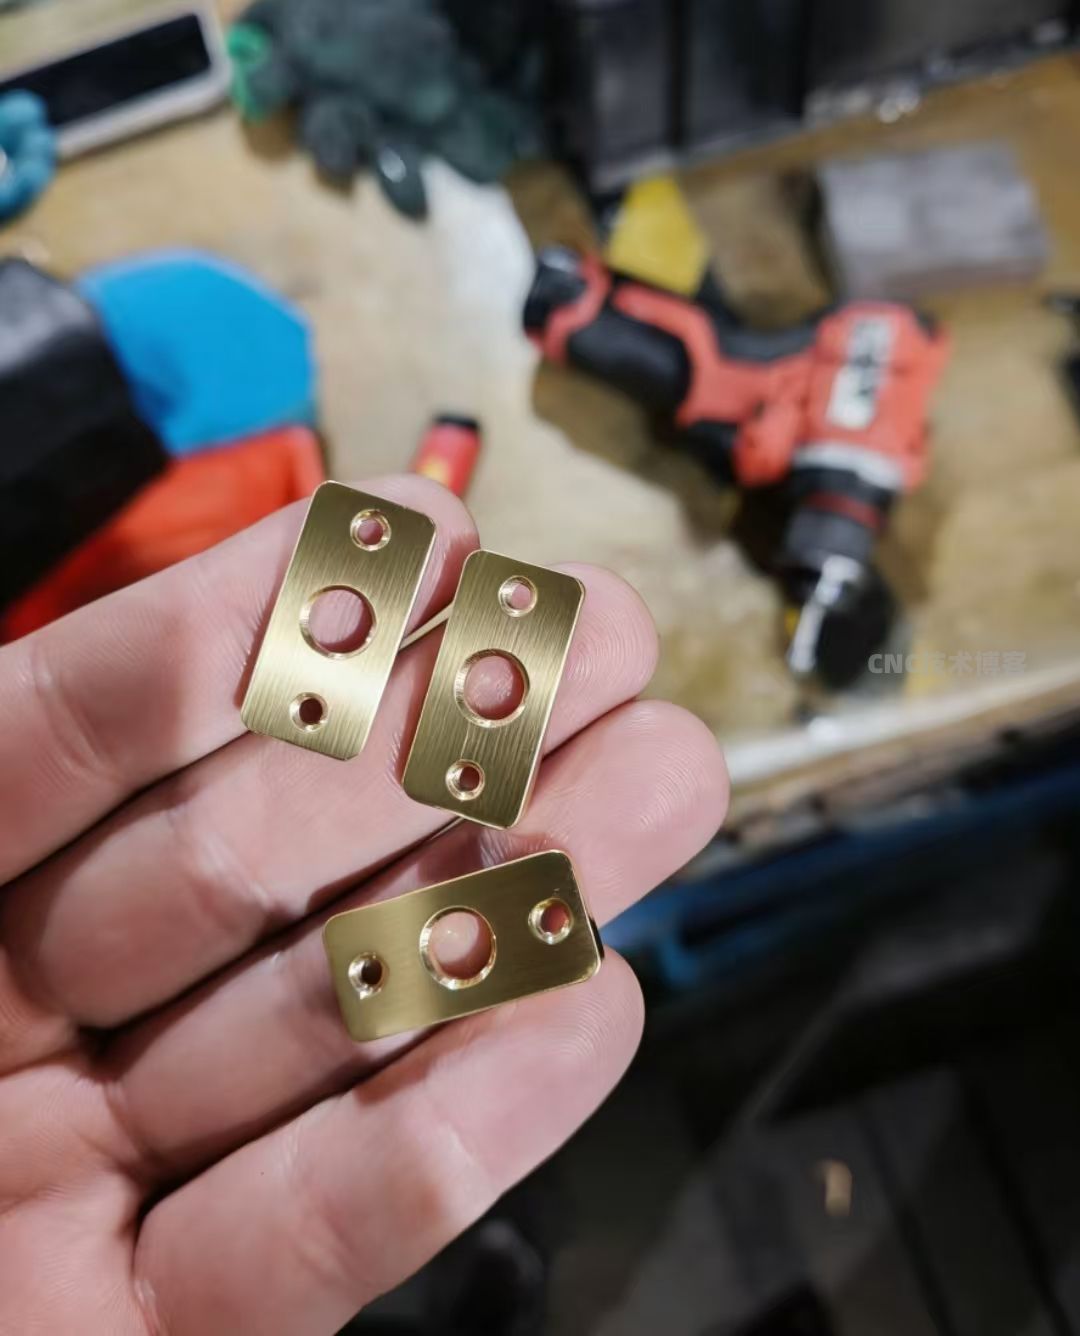
零件尺寸为69*39*3毫米这款零件我优先考虑的装夹方式是吸盘排版加工(一出20件),由于数量太少(一共35件)后面的产品又用不到吸盘,为了这么一款工件装吸盘太麻烦了,后面改成锁螺丝的加工方式了在毛坯料的中间和四个角做了一个6.5的孔,锁M6螺丝。开粗底面留0.3余量,精加工底面留0.1余量,加工完…

UG部件清理的作用与用法

UG部件清理的作用与用法

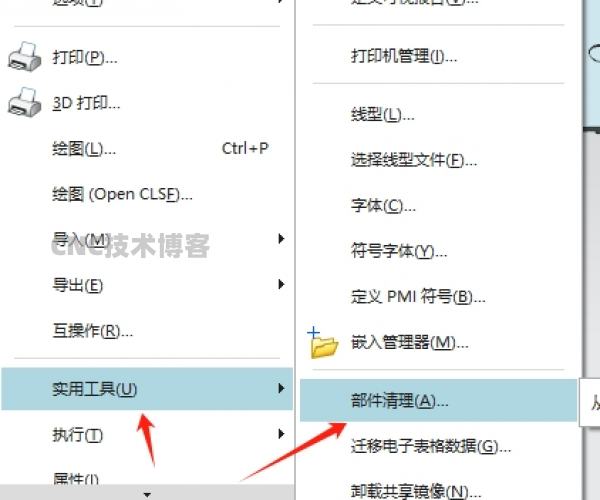
在我们使用UG的过程中,往往会因为一个UG图档过大,编辑次数过多,都有可能会出现UG意外的错误。比如:有些对象无法选中,有些对象无法编辑,还有图层中明明显示有对象,可却无法查看到该对象等等一系列的原因......通常大家觉得这种莫名其妙的问题,可能是UG软件本身的不稳定因素造成的,有时候也会让UG使…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。