当前位置:首页 > 工作总结

CNC加工散热器参数总结

最近打样了一批散热器的样件,数量并不多,散热片的加工都是用(1毫米 1.5毫米 2毫米 )铣刀加工的,加工的机器为三线850加工中心(最高转速10000-12000)经过测试加工效果比较的稳定。所以在此处记录总结一下备忘。

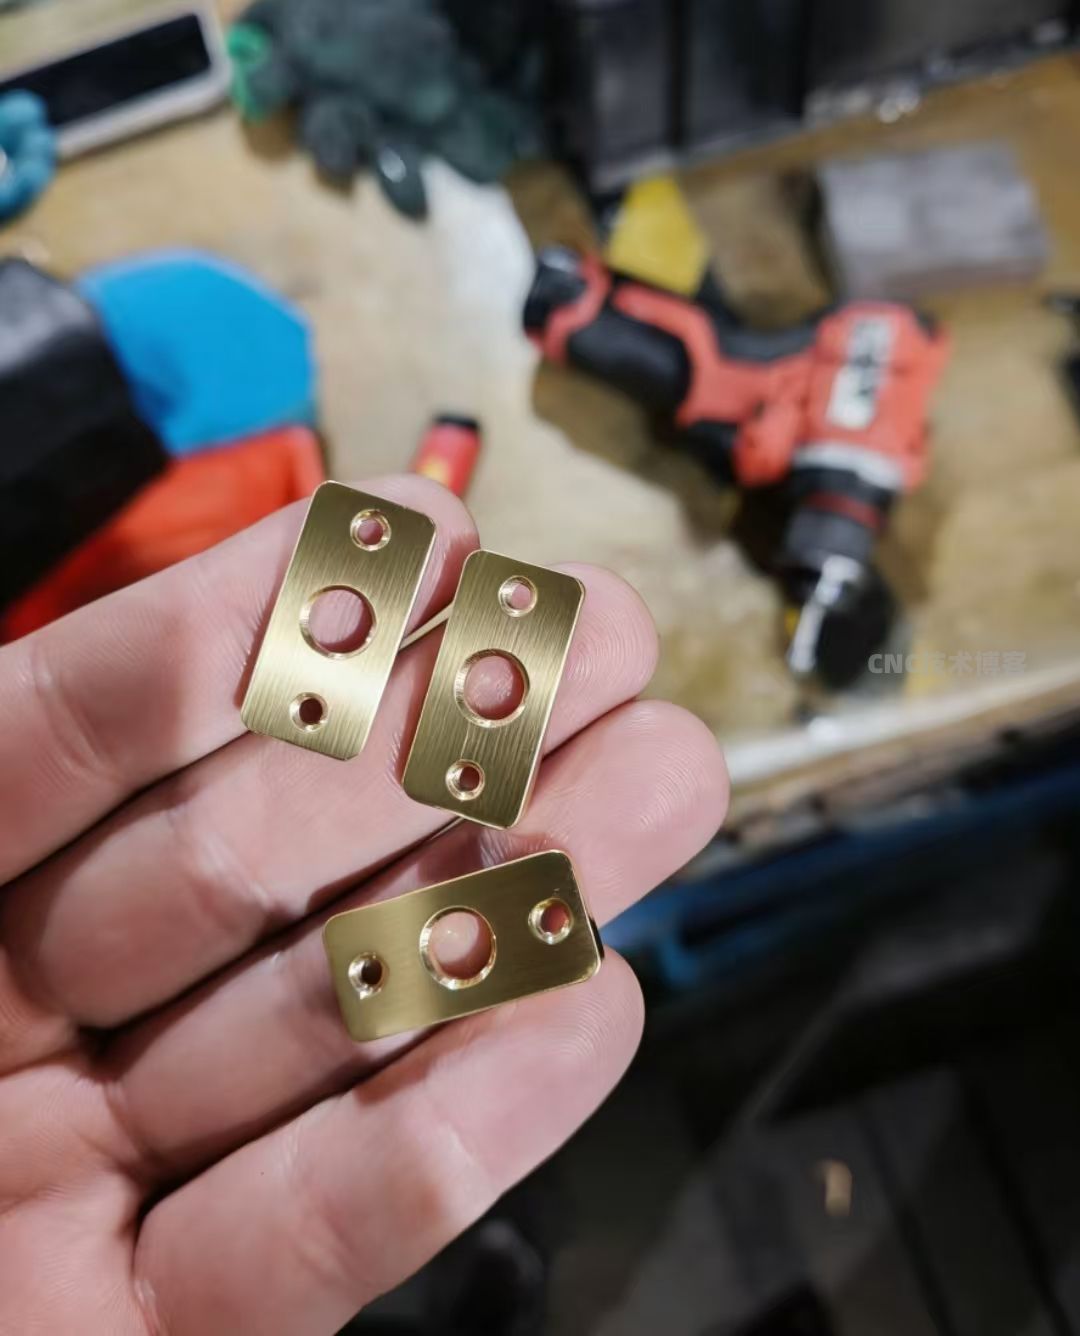
上图散热器槽宽一毫米,使用1毫米深沟铣刀(避空+刃长总4毫米),加工参数为Z向0.1毫米,进给2000,转速10000

上图散热片采用1.5毫米铣刀加工(避空+刃长共12毫米),加工参数z向0.1毫米,进给4000,转速10000,使用往复的加工方式


上图的这种齿状的散热器槽宽2毫米(刃长+避空总15毫米),刀路采用往复加层优先的加工方式。加工Z向参数为0.2,进给为4000,转速8000.

以上的参数个人在实际加工中均很稳定
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/37.html

“CNC加工散热器参数总结” 的相关文章

UD碳纤维材料加工总结

UD碳纤维材料加工总结

入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀…

UG12安装浩强外挂2.6教程

UG12安装浩强外挂2.6教程

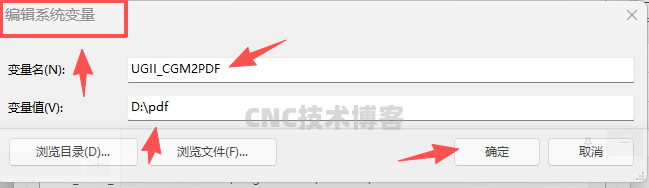
个人在工作中也经常使用浩强外挂的一些功能,由于使用的是12的版本,无法直接使用浩强工具的一键安装,所注意在此记录下安装的过程。UG安装路径下UG12→UGII→menus→custom_dirs.dat,用记事本打开(先右键修改文件属性只读去掉)在#下面一行输入${KASA_DIR}添加两个系统环境…

深度轮廓铣加工R角拐弯怎么解决

深度轮廓铣加工R角拐弯怎么解决

加工这种R角公司没有对应的圆鼻刀,不用一刀过,所以我常常使用固定轮廓铣来加工,但是这个刀路常常在进退刀的位置容易拐弯,刀路不好看。有网友分享说改公差,但是有的时候也不能完全解决,公差改小以后,程序占用的内存也会变大。下面我来分享如何解决这个问题我都是修改模型,将模型的两侧偏置一个刀具半径多一点,这个…

UG如何在程序中间插入M00指令

UG如何在程序中间插入M00指令

在工作中个人经常会在程序中加入M00暂停指令,应用的场景有给工件松夹,工件换压等等。之前一直都是调试的时候手动的加M00,由于调机人员的水平不一,以免造成意外情况的发生。个人就直接在编程的时候,软件中加入了暂停指令。在此记录分享一下。以上图是这个程序为例。4毫米刀加工完后需要暂停,给工件压压板,才能…

星空外挂7.9安装报错怎么解决

星空外挂7.9安装报错怎么解决

最近电脑重新安装了一遍UG12,按照网站教程安装星空7.9的时候,发现星空外挂无法正确打开,在启动UG的时候外挂会报错个人发现是添加环境变量的这个步骤出错了,需要将环境变量的D:\QuickCAM\NX10.0修改为D:\QuickCAM\修改完成以后星空外挂就能正常的使用了。…

Ug两个相似的产品如何快速找到不同处

Ug两个相似的产品如何快速找到不同处

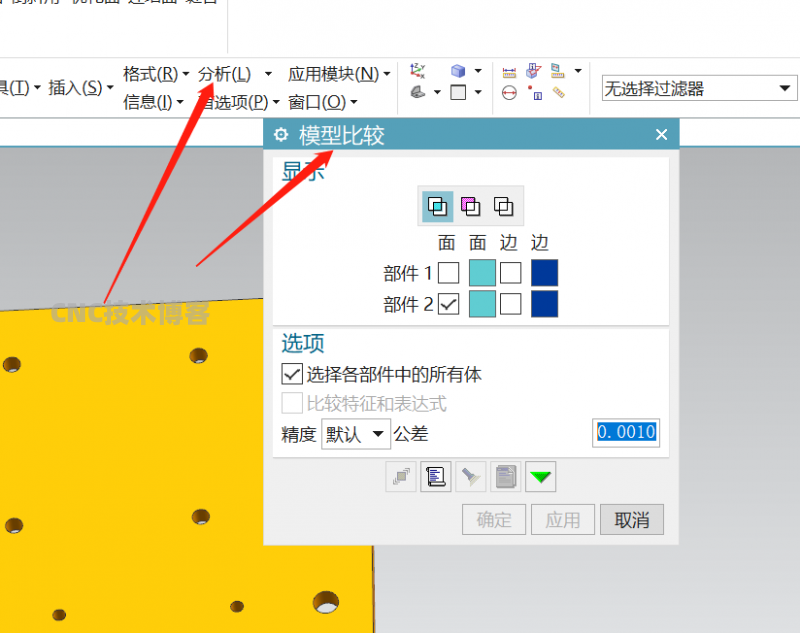
在加工板类零件的时候,后续客户对图纸做出了变更,局部地方有一些特征的改变,有的时候并没有在图纸上做出明确的标注。所以我需要快速找出与之前零件不相同的地方,这个将之前的程序稍加修该即可,能有效提高我的编程强度。所以在此分享一下,我是如何操作的。UG在分析菜单栏下面有一个模型比较的命令,选择我们需要比较…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。