当前位置:首页 > 工作总结

UD碳纤维材料加工总结

入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。

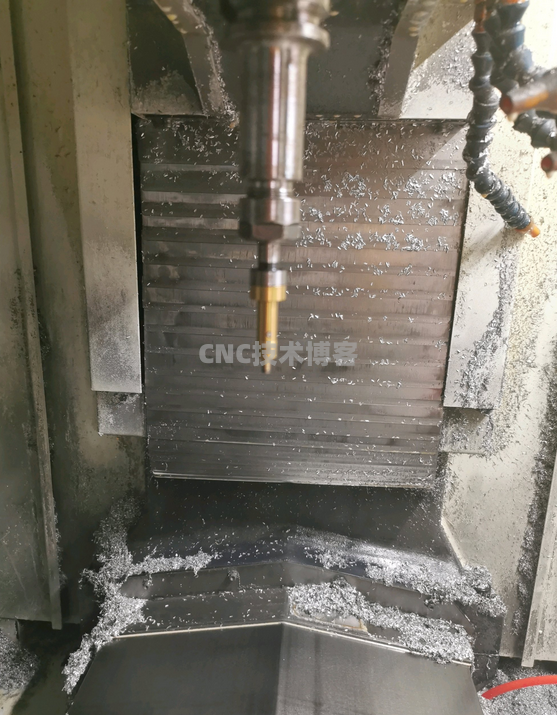
加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀4毫米 侧面单边留20丝余量),光刀使用4毫米玉米铣刀(转速4500 进给100 Z直接到底)。

加工中侧面毛刺不能在机床上倒角或者使用刮刀去毛刺,容易出现的崩边的问题,最后使用1000-1200目砂纸打磨。

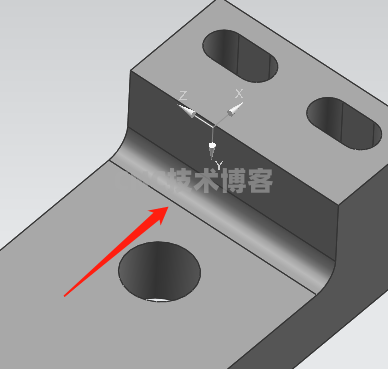
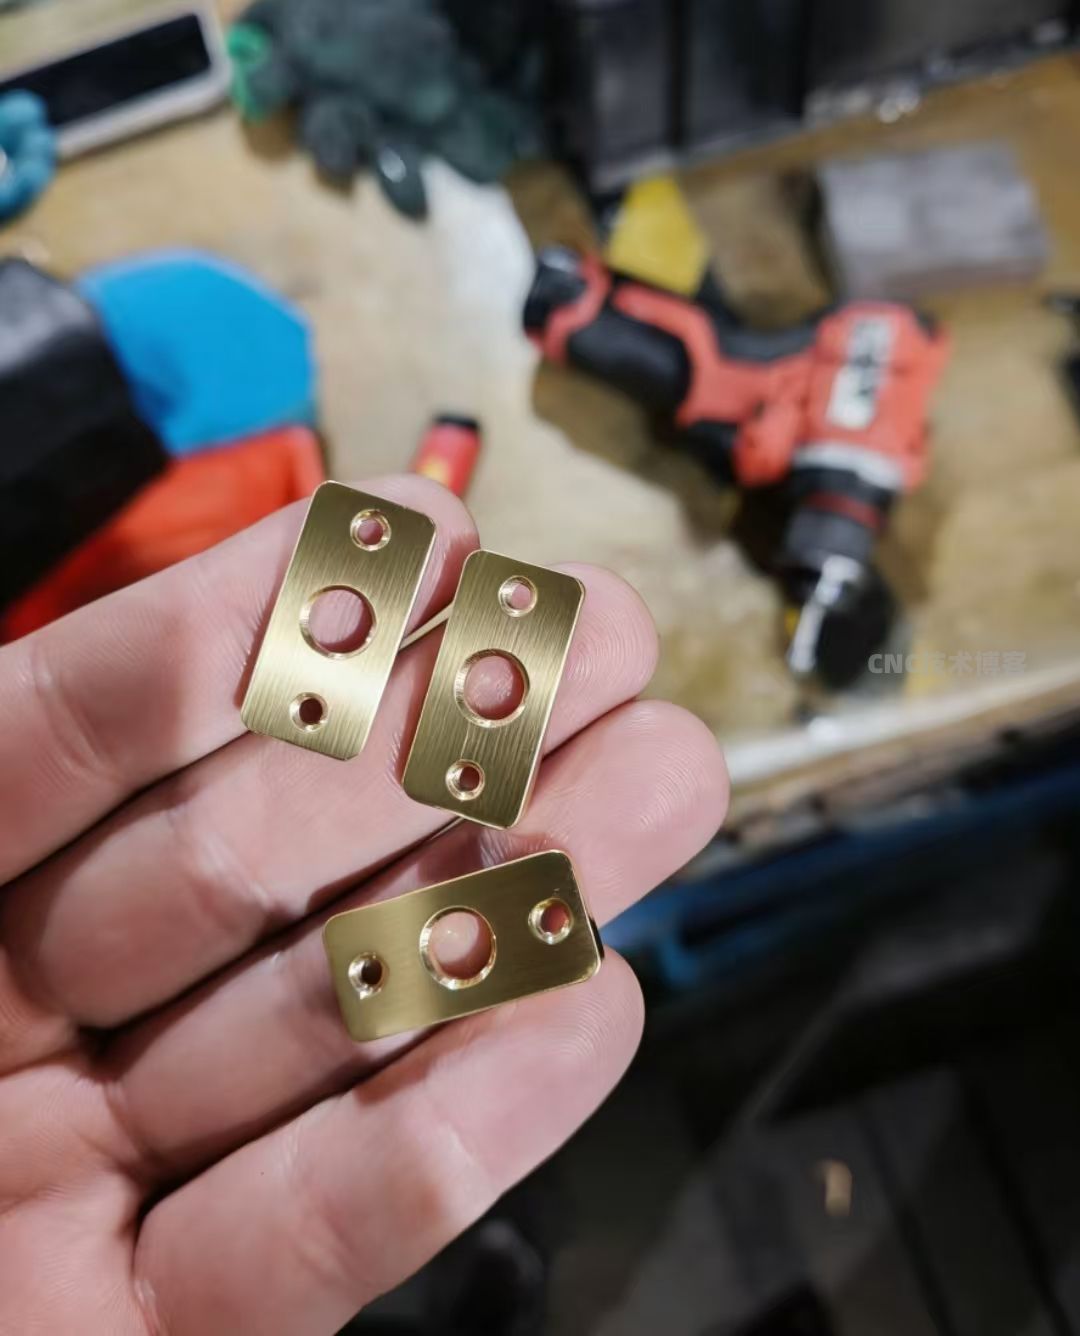
加工的过程中出现的上图的爆皮情况,常见的有两种情况导致(加工刀具的进退刀位置或者刀具的有效切削深度与刃长相同)。

上图的情况属于不常见的第三种情况。我们的工装底板上面有很多孔,装夹的时候工件的边缘刚好与底板上的孔重合,就会出现这种爆边的情况。(解决方法就是换一块新的工装底板或者将底板上的孔补起来)

以上就是本次UD碳纤维材料加工总结
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/30.html

“UD碳纤维材料加工总结” 的相关文章

“今天把分中棒干歪了”有感

“今天把分中棒干歪了”有感

今天在逛贴吧的时候发现有位兄弟发布了一篇“今天把分中棒干歪了”的帖子,个人看完觉得有所感,所以在此记录一下。分中棒有的地方的兄弟叫巡边器,这个东西结构简单,价格便宜,是我在工作中经常使用的。这个产品是一个易损耗的产品。下面就来聊聊常见的巡边器损坏的状态,再分享下如何让才能避免此种情况出现。如上图这种…

关于UG编程是否要自己画3D模型

关于UG编程是否要自己画3D模型

今天逛论坛的时候发现一位同行的求助“关于编程人员是否要自己画3D模型的问题!”一直在群里看到有朋友在抱怨,上来一堆图纸,要自己画模型(模型相对简单,数量多....),等模型画好材料都送来了,马上要接编程。时间非常匆忙容易出错。  首先这个事情肯定不是绝对性存在的,一般公司都是有…

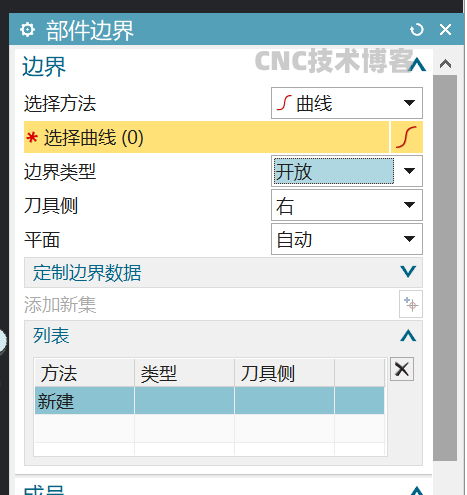
NX12平面铣选线对话框一键变成老版对话框

NX12平面铣选线对话框一键变成老版对话框

ug的平面铣这个命令个人经常使用,因为之前是使用的低版本,低版本的选线方式和12.0有区别,使用起来不习惯。NX12.0平面铣在选择选多个边界时,默认刀具位置是相切,要想对中最后需要一个一个的修改,比较麻烦,删除比较多的线段时反应也慢,经过研究发现只需要把选择边界的对话框改老版本对话框就可以完美解决…

UG四轴如何变换旋转刀路总结

UG四轴如何变换旋转刀路总结

四轴加工四轴角度相同的面,在编程的时候我们只需要编写一个面的程序即可,其他三个面通过变换来实现,下面分享下具体的操作方法。首先按照三轴的编程方法,编写一个三轴的刀路。选择三轴刀路点击鼠标右键,选择对象→变换将类型切换为绕直线旋转指定旋转的中心点,指定矢量为X轴,实例数3个阵列旋转的刀路就完成了,直接…

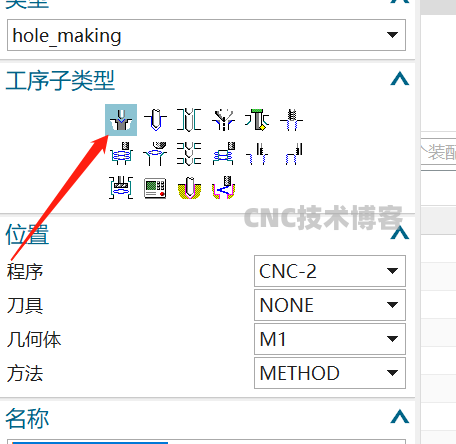
Hold Making钻孔设置参数总结

Hold Making钻孔设置参数总结

在三轴加工中drill模块我们经常使用,但是此模块在多轴里面并不好用,特别是最近在学习UG四轴编程,发现Hold Making模块比较的好用,但是参数设置比较麻烦,个人在此记录总结一下。G81钻孔设置选择第一个定心钻命令选择模型上面需要加工的孔的特征,选择特征的时候需要注意Z的朝向所选特征的点孔深度…

深度轮廓铣加工R角拐弯怎么解决

深度轮廓铣加工R角拐弯怎么解决

加工这种R角公司没有对应的圆鼻刀,不用一刀过,所以我常常使用固定轮廓铣来加工,但是这个刀路常常在进退刀的位置容易拐弯,刀路不好看。有网友分享说改公差,但是有的时候也不能完全解决,公差改小以后,程序占用的内存也会变大。下面我来分享如何解决这个问题我都是修改模型,将模型的两侧偏置一个刀具半径多一点,这个…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。