当前位置:首页 > 工作总结 > 正文内容

“今天把分中棒干歪了”有感

今天在逛贴吧的时候发现有位兄弟发布了一篇“今天把分中棒干歪了”的帖子,个人看完觉得有所感,所以在此记录一下。

分中棒有的地方的兄弟叫巡边器,这个东西结构简单,价格便宜,是我在工作中经常使用的。这个产品是一个易损耗的产品。下面就来聊聊常见的巡边器损坏的状态,再分享下如何让才能避免此种情况出现。

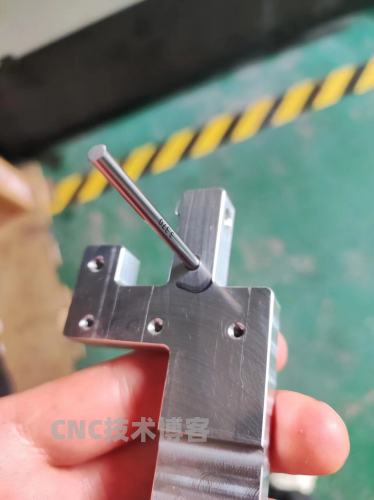
如上图这种把小头撞弯的情况。Z轴摇手轮的时候摇反了,小头顶到工件或者虎钳了就容易出现这种情况。或者有的时候大意了,手速太快眼睛没跟上就撞了。这两种情况情况只要你干的时间长了,再仔细一点,基本上就很少会出现这种情况了。

还有一种情况就是把转入输速错了,一般情况就是多输入了一个0(S500输成了S5000),出现这种情况巡边器就直接损坏,同时这样也是非常的危险的。我刚刚当学徒的时候就犯过这样的错误,分中一般都没有关门,巡边器就直接甩飞出去了,碰到了对面的加工中心机器上,撞出了一个小坑,所幸当时运气较好,没有打到我或者他人,不然后果难以想象。经历过此次事件后,我输好转速后都会停顿一下,确认下转速才会按下启动键,能够有效避免巡边器甩飞的情况发生。

小头撞弯这种情况只需要将小头磨掉,用来分毛料还是可以使用的。巡边器甩飞这种情况可以换一根弹簧,也可以继续使用,弹簧通常巡边器都会附赠一根的。当然如果确实损坏了可以用来做定位,我们经常使用刀棒来定位产品,只需要手动的编写一个刀棒定位的程序即可,把定位刀棒换成损坏的巡边器,即可将巡边器发挥到最大的价值。
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/14.html

标签: 分中棒

““今天把分中棒干歪了”有感” 的相关文章

UD碳纤维材料加工总结

UD碳纤维材料加工总结

入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀...

客户提供装配图档,建模无法编辑加工无法选中怎么解决

客户提供装配图档,建模无法编辑加工无法选中怎么解决

我在工作种遇到了客户提供3D图档为装配图档,图档为STEP格式,在建模界面会出现无法编辑,在加工界面会出现无法选中等问题,在此记录一下如何解决这个问题。比如这个工件有两个装配体,通常我编程的时候都是一个装配体编写一组程序,所以需要将两个装配体单独打开,具体操作如下。在工序导航器选择一个装配体,点击右...

UG单刃螺纹铣刀铣螺纹总结

UG单刃螺纹铣刀铣螺纹总结

单刃的螺纹铣刀成本比较低,在加工比较大的螺纹的时候个人在工作中使用过此刀,在此记录总结下软件的设置参数。下面我就按照M20*2.5的螺纹为例,使用UG的螺纹铣命令。直径按照实际测出来的直径填写,这个刀直径不一定是标准的(15)颈部直径也按照实际填写,颈部直径小于直径(8)长度为刀具的长度,可以默认这...

UG创建工序界面怎么设置中文界面

UG创建工序界面怎么设置中文界面

这个创建工序界面里面的工序名称都是英文或者是单纯的图片,看到有人的电脑居然可以设置成带中文的!查了半天查不到!有大佬知道吗?...

Ug两个相似的产品如何快速找到不同处

Ug两个相似的产品如何快速找到不同处

在加工板类零件的时候,后续客户对图纸做出了变更,局部地方有一些特征的改变,有的时候并没有在图纸上做出明确的标注。所以我需要快速找出与之前零件不相同的地方,这个将之前的程序稍加修该即可,能有效提高我的编程强度。所以在此分享一下,我是如何操作的。UG在分析菜单栏下面有一个模型比较的命令,选择我们需要比较...

加工中心切削液对攻丝的影响

加工中心切削液对攻丝的影响

最近加工一批产品零件,客户对尺寸的要求不高,但是对螺纹有要求(检测全部过通止规,螺纹底孔按照标准径加工)。铝件攻丝我使用的是挤牙丝攻,攻完牙的产品部分底孔偏大(挤牙M4打孔用的3.65的合金钻),攻牙不稳定。后面无奈换成螺旋(直槽)的切削丝攻, 螺纹加工依旧不稳定,还很容易断丝攻。而且我在加工中发现...

发表评论

访客

看不清,换一张

◎欢迎参与讨论,请在这里发表您的看法和观点。