当前位置:首页 > 产品编程

CNC内撑工装上机加工总结

这篇文章总结了作者在一次小批量零件加工中,为解决厚度公差问题而设计并使用内撑工装的实践经验。

? 加工背景与目标

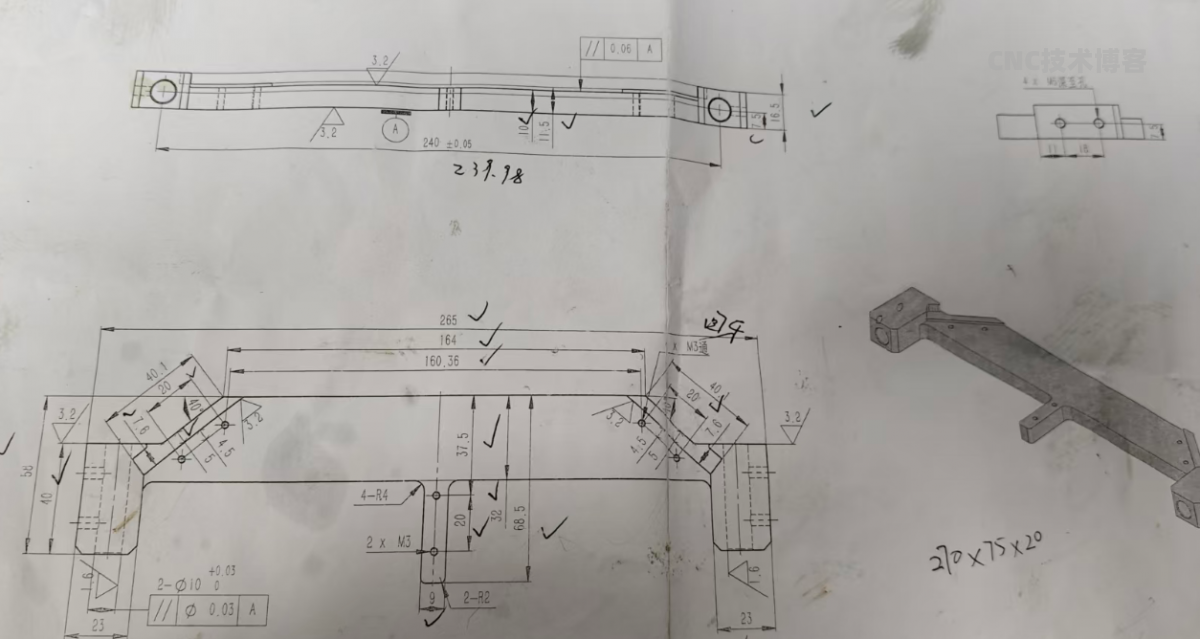
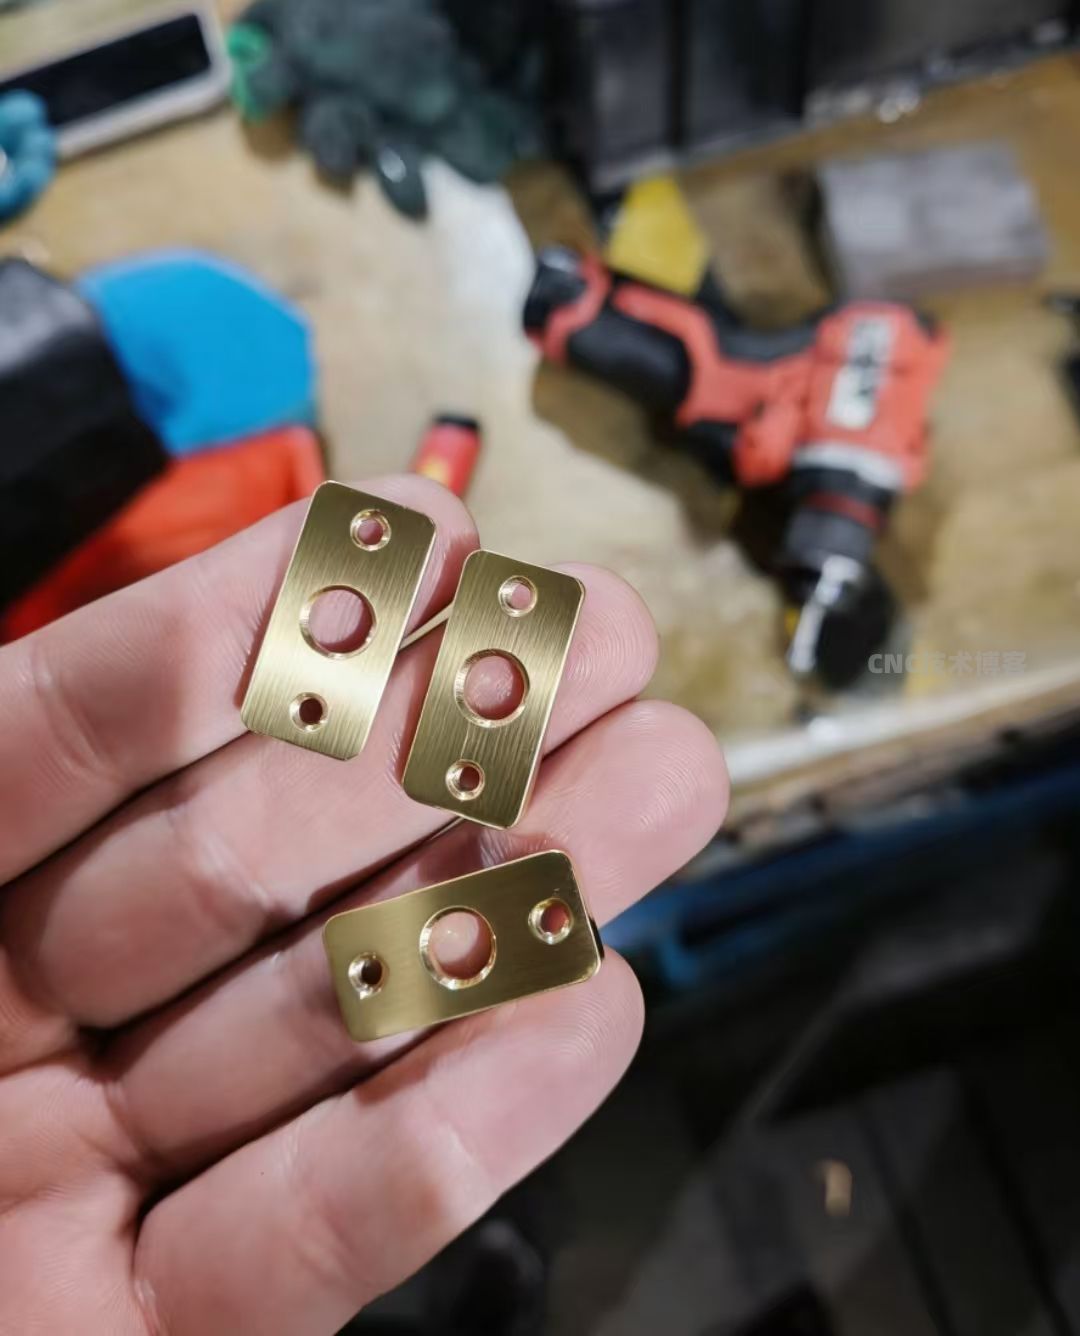
  • 零件规格:尺寸为 30257mm 的小零件。

  • 加工数量:共 40 件。

  • 核心要求:零件的厚度尺寸有 3 丝(0.03mm)的公差要求。

  • 主要目标:为保证零件尺寸的稳定性,作者设计了一款内撑工装。

?️ 加工工艺流程

  1. 排版加工
    由于零件尺寸较小,为提高效率,采用了排版加工的方式。

  1. 第一序:虎钳装夹
    • 使用虎钳直接装夹毛坯料。

    • 采用“一出四”的排版方式,即一块毛坯料上同时加工四个零件。


  1. 第二序:内撑工装
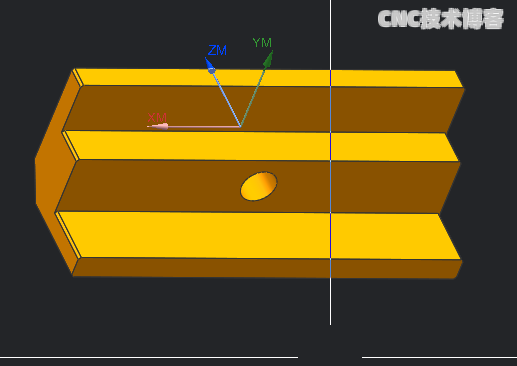
    • 利用零件中间的孔,通过锁螺丝的方式使用内撑工装来固定零件。

    • 此工序主要用于加工零件的背面,确保厚度尺寸。

✅ 加工结果与总结

  • 实际效果:经过上机验证,使用内撑工装加工出的零件,其厚度尺寸非常稳定,平行度和平面度都达到了很好的效果。

  • 经验总结:

    • 小批量生产:如果操作工技术水平高,可以直接使用虎钳装夹;如果操作手感欠佳,推荐采用内撑工装以保证精度。

    • 大批量生产:如果产品数量较多,可以考虑采用吸盘加工,以更好地保证厚度公差和加工效率。


内撑工装及零件3d程序下载
类型:压缩文件|已下载:0|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/74.html

“CNC内撑工装上机加工总结” 的相关文章

聚四氟乙烯小零件加工记录一

聚四氟乙烯小零件加工记录一

第一次加工聚四氟乙烯的材料,在此简单记录总结一下。该款小零件加工工序为两序为了便于装夹首先加工台阶面。第一序采用虎钳直接夹首先使用D50的盘刀飞面,D10的铣刀开外形和台阶的粗,然后就是点钻点孔和倒角。第二序的装夹直接在铝钳口上面拉出与工件对应的台阶,为避免干涉,用倒角刀在铝钳口上做出倒角,虎钳夹住…

小盖板零件加工思路记录

小盖板零件加工思路记录

上图为该款产品的尺寸(47.1121*27.5253*2),该款零件比较小,且厚度仅为2毫米。客户给我们提供的材料,外侧形状及厚度已经到位,需要加工红色部分的特征。加工的数量为20件工序一在铝钳口上铣一个1.5毫米深仿形,露出0.5毫米,便于给零件倒角。(操作工在装夹的时候对力度有要求,不能用太大的…

UG加福字工元宝工艺以其图档

UG加福字工元宝工艺以其图档

最近公司业务不多,有闲置的机床,加工了几个福字元宝,在此分享以下加工工艺及其图档。随便找了一块毛料,简单的排版,一出七。正面我直接夹虎钳上面,把背面全部加工出来。反面采用AB胶沾的方式,将夹位去掉加工好后电镀了一个金色…

UG三轴加工冰墩墩图档及其程序记录

UG三轴加工冰墩墩图档及其程序记录

最近公司的业务也不是很忙了,利用闲时间加工三轴加工中心加工了冰墩墩,在此分享一下加工思路。加工的图档也是从网上下载的,为了便于我这边加工我把图档缩小了(毛料尺寸55*55*30),加工工序正反两序。一序:先加工墩墩背面。二序:加工正面对底抬高24.93,XY坐标分外框即可。(一序外形尽可能加工准确,…

底板零件有平行度要求加工记录

底板零件有平行度要求加工记录

加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三…

板类排版紫铜零件加工总结

板类排版紫铜零件加工总结

最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。