当前位置:首页 > 产品编程

不锈钢304小零件加工经验总结

微信截图_20250326194256.png

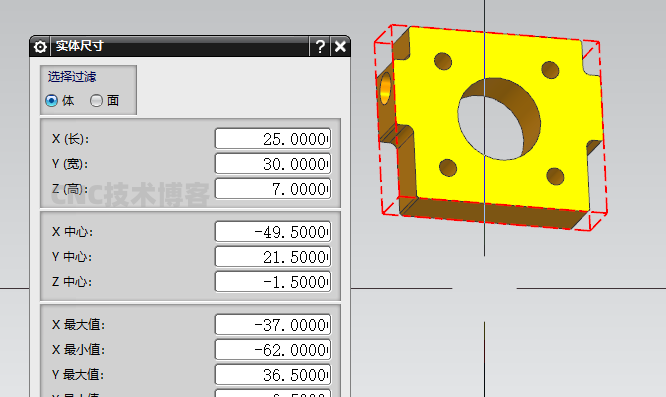
最近加工了一批不锈钢304的小零件,数量为50件。毛坯料尺寸为75*75*18

加工主要有三个难点:

①不锈钢材料本身容易变形且膨胀系数较大,在加工的过程中因切削产生的热变形较大,容易影响尺寸和行位公差。

②揭后盖的夹持深度为3毫米,不好装夹,直接夹工件容易变形

③不锈钢在加工中硬化严重,不锈钢材料韧性好,导热系数低,刀具磨损较大

针对以上三个问题,在实际的生产加工中不断优化,最终达到要求。总结如下

一:毛坯料回来后送去固溶处理,能够有效减少变形

二:利用4个M4螺纹孔设计一个简易工装,背后吊螺丝锁住产品,虎钳夹工装,方便装夹

三:刀具采用不锈钢专用的刀具,匹配对应的转速和进给,减少刀具损耗

加工工序如下;

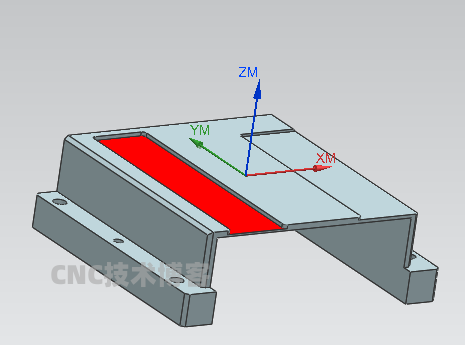
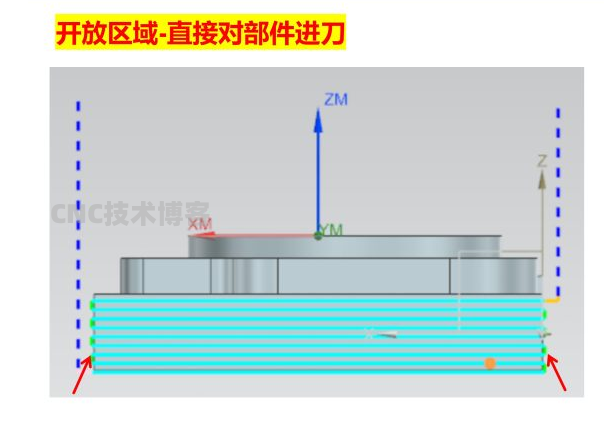
第一序开夹位,如上图所示

开夹位既能够便于装夹又能够减少揭后盖的余量,能够减少变形

第二序直接将正面所有特征加工到位

第三序设计一个工装,将产品沉在工装里面,锁M4螺丝,虎钳夹工装去夹位。

不锈钢304产品零件图档及其加工程序
类型:压缩文件|已下载:0|下载方式:付费下载
立即下载

技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

如有其它需求,请加我微信沟通:chenchunyu00(微信号)
本文链接:https://www.cncjishu.com/post/65.html

“不锈钢304小零件加工经验总结” 的相关文章

小盖板零件加工思路记录

小盖板零件加工思路记录

上图为该款产品的尺寸(47.1121*27.5253*2),该款零件比较小,且厚度仅为2毫米。客户给我们提供的材料,外侧形状及厚度已经到位,需要加工红色部分的特征。加工的数量为20件工序一在铝钳口上铣一个1.5毫米深仿形,露出0.5毫米,便于给零件倒角。(操作工在装夹的时候对力度有要求,不能用太大的…

CNC电木板类零件记录二

CNC电木板类零件记录二

之前公司里面加工了几百件电木板类的零件,由于电木特性的原因,在加工中需要注意一些小细节,在此记录一下。来料长宽有5毫米余量,厚度到位。所以此款产品采用的装夹方式是用压板压,先压长边铣长边这个位置容易出现崩边,所以先将工件外形倒角,先倒角能够预防电木崩边需注意两点①倒角刀如果是直接踩刀下来的,将下刀的…

研磨玻纤材料CNC加工思路总结

研磨玻纤材料CNC加工思路总结

零件的形状如上图所示,加工数量有5件。研磨玻纤这个材料是我第一次接触,材料的加工特性并不清楚,零件红色部分厚度只有55丝,容易震刀,保证不了厚度,所以在此记录总结一下。研磨玻纤加工的刀具我是用的钢用铣刀加工的,加工的参数是比加工45钢的参数快一点,开粗使用的是自适应铣削,开粗对刀具的磨损不大。下面总…

一出多小零件加工分享

一出多小零件加工分享

昨天加工了一款比较小的产品零件,在此记录一下该款零件的加工工艺。工件的尺寸较小,为了方便提高加工效率和更好的装夹产品,所以采用虎钳夹加排版的加工工艺(一出四件)反面加工依然使用虎钳夹的方式(夹持工件2毫米),定位采用的是刀棒定位的方式加工,刀棒定位的代码是手动编写的,如果想了解如何手动编写刀棒定位的…

切刀气缸安装板零件加工总结

切刀气缸安装板零件加工总结

加工零件尺寸为:53*53*10下料尺寸为:55*55*15零件材质:6061铝装夹方式:虎钳+锁螺丝数量1000件 加工时间7分钟左右工序一采用虎钳装夹将外形和沉头以及孔加工出来工序二依然采用虎钳夹去后盖,攻螺纹工序三内撑飞面,保证平行度图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度…

板类排版紫铜零件加工总结

板类排版紫铜零件加工总结

最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。