板类排版紫铜零件加工总结

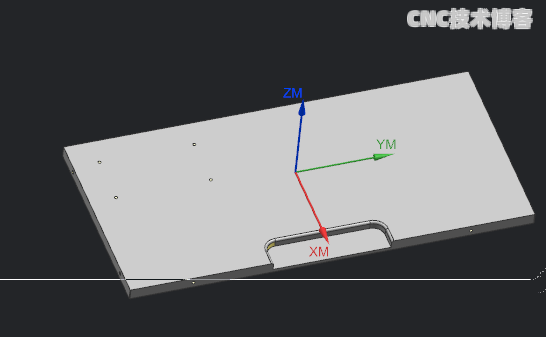
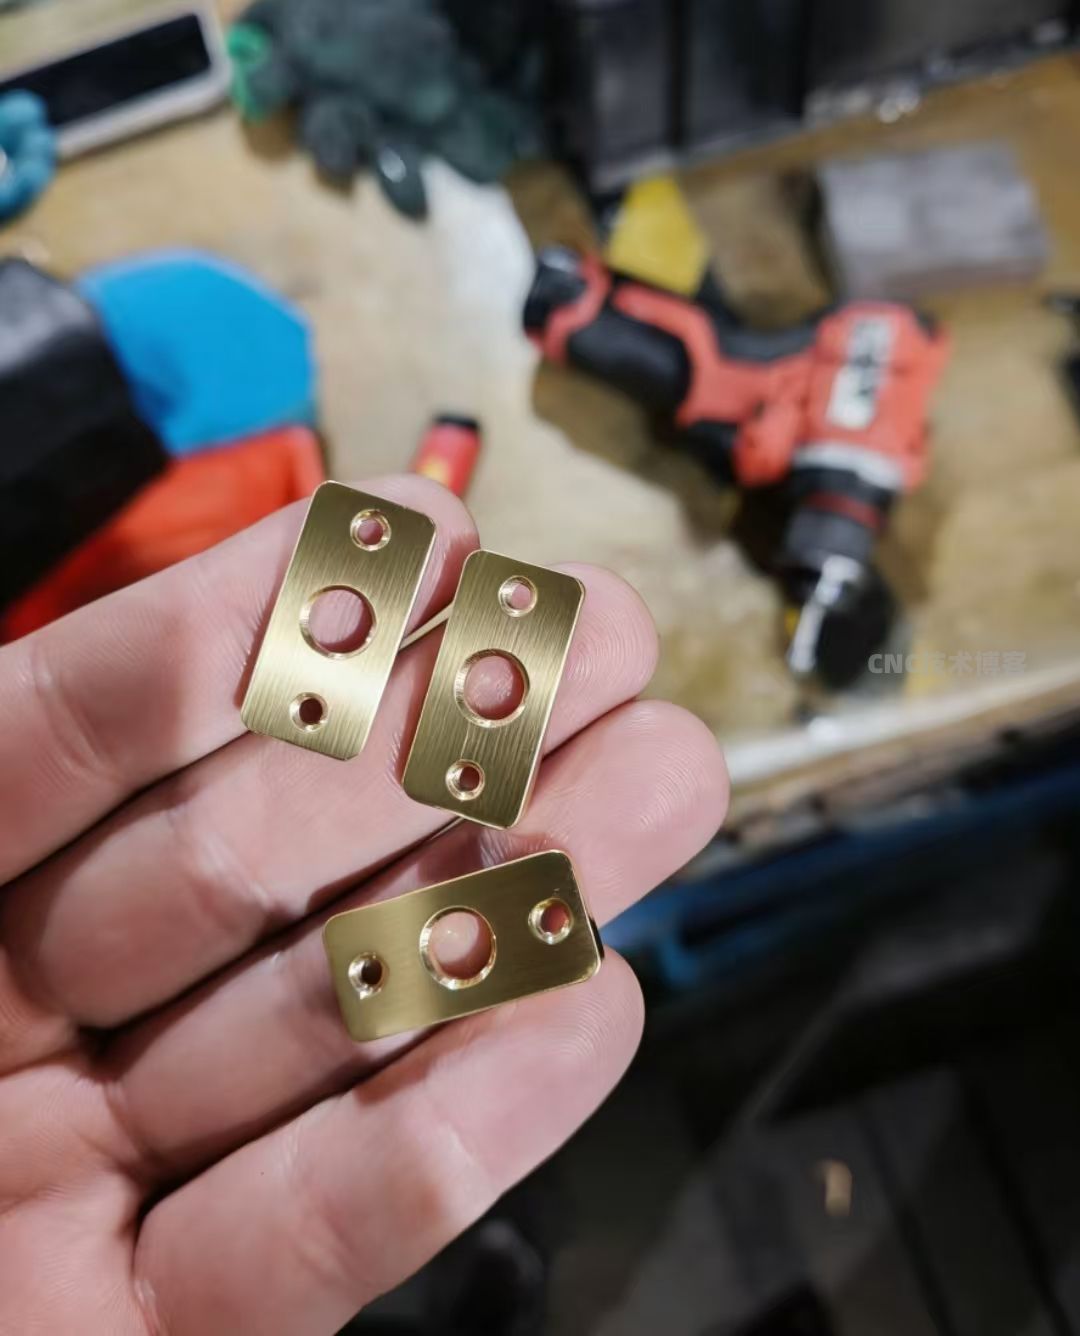
最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米
装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。
紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断
最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米
装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。
紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断
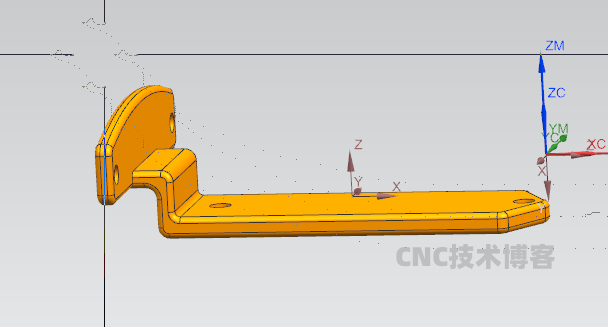
最近公司接了一款L型异型零件(数量200),这个工件加工起来还是有一点点麻烦,故在此总结记录一下。毛料大小80*60*30,加工的机床为3轴加工工心。刚开始这款零件是外发给其他公司干的,外发干出来的东西表面振刀严重,加工的尺寸也不稳定,后面这款产品就收回来了自己干。我把容易振刀的部分做了一个加厚处理…
之前公司里面加工了几百件电木板类的零件,由于电木特性的原因,在加工中需要注意一些小细节,在此记录一下。来料长宽有5毫米余量,厚度到位。所以此款产品采用的装夹方式是用压板压,先压长边铣长边这个位置容易出现崩边,所以先将工件外形倒角,先倒角能够预防电木崩边需注意两点①倒角刀如果是直接踩刀下来的,将下刀的…
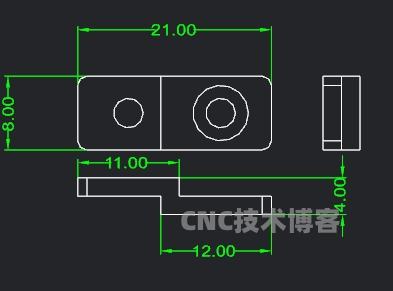
昨天加工了一款比较小的产品零件,在此记录一下该款零件的加工工艺。工件的尺寸较小,为了方便提高加工效率和更好的装夹产品,所以采用虎钳夹加排版的加工工艺(一出四件)反面加工依然使用虎钳夹的方式(夹持工件2毫米),定位采用的是刀棒定位的方式加工,刀棒定位的代码是手动编写的,如果想了解如何手动编写刀棒定位的…
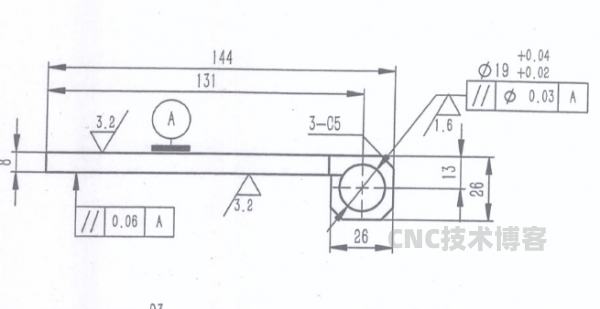
加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三…

加工零件尺寸为:53*53*10下料尺寸为:55*55*15零件材质:6061铝装夹方式:虎钳+锁螺丝数量1000件 加工时间7分钟左右工序一采用虎钳装夹将外形和沉头以及孔加工出来工序二依然采用虎钳夹去后盖,攻螺纹工序三内撑飞面,保证平行度图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度…
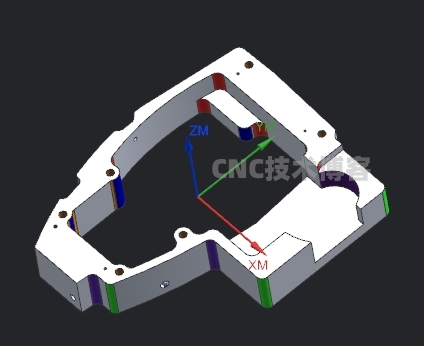
一、加工概况 产品材质:6061铝 产品数量:200件 加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 难点:…

4051 浏览工作总结
3735 浏览产品编程
3525 浏览生活日记
2602 浏览产品编程
1729 浏览产品编程