UG加福字工元宝工艺以其图档

最近公司业务不多,有闲置的机床,加工了几个福字元宝,在此分享以下加工工艺及其图档。
随便找了一块毛料,简单的排版,一出七。
正面我直接夹虎钳上面,把背面全部加工出来。
反面采用AB胶沾的方式,将夹位去掉
加工好后电镀了一个金色
福字元宝图档
类型:压缩文件|已下载:999|下载方式:付费下载
立即下载
最近公司业务不多,有闲置的机床,加工了几个福字元宝,在此分享以下加工工艺及其图档。
随便找了一块毛料,简单的排版,一出七。
正面我直接夹虎钳上面,把背面全部加工出来。
反面采用AB胶沾的方式,将夹位去掉
加工好后电镀了一个金色
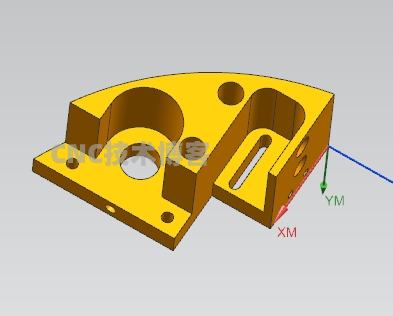
零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品…

最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断…
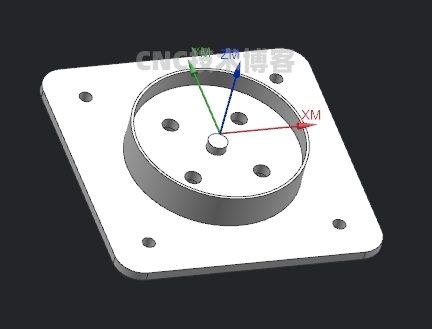
最近加工了一批不锈钢304的小零件,数量为50件。毛坯料尺寸为75*75*18加工主要有三个难点:①不锈钢材料本身容易变形且膨胀系数较大,在加工的过程中因切削产生的热变形较大,容易影响尺寸和行位公差。②揭后盖的夹持深度为3毫米,不好装夹,直接夹工件容易变形③不锈钢在加工中硬化严重,不锈钢材料韧性好,…
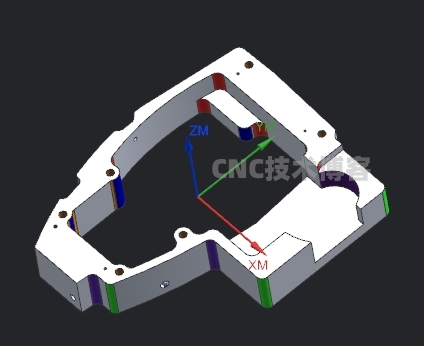
一、加工概况 产品材质:6061铝 产品数量:200件 加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 难点:…
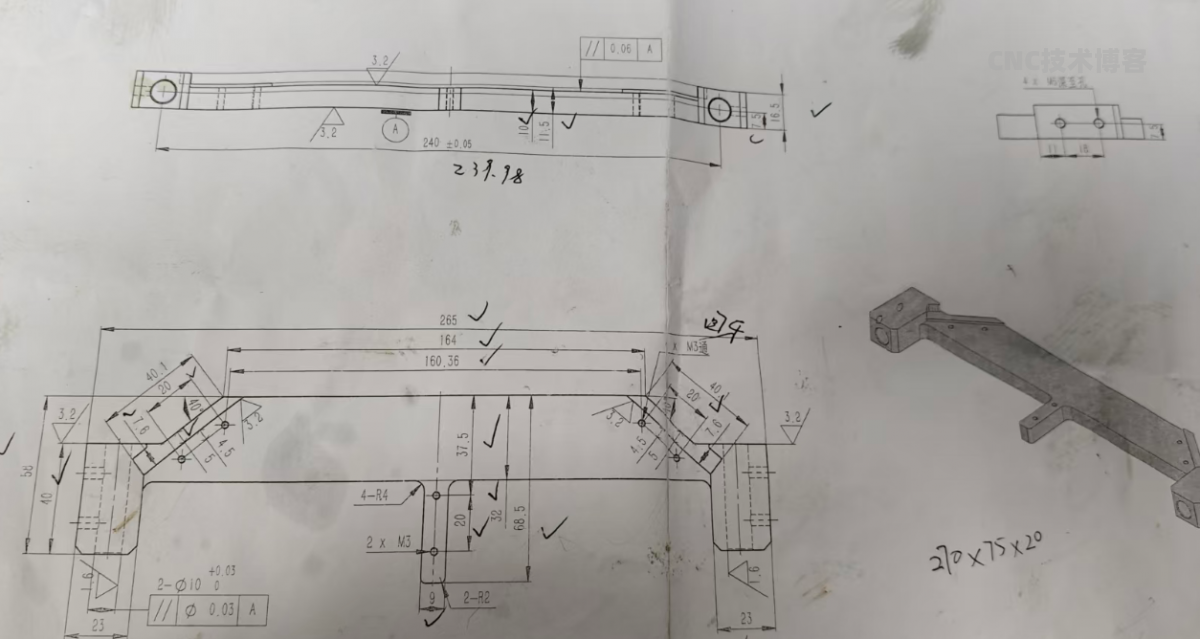
最近加工了一款有平行度要求的长条型零件 数量:20件 材质:6061 毛坯尺寸:270*70*20 零件图纸如下图 最终的成品千分尺测量2丝左右,变形也控制得不错,成品3丝的塞尺都不过,所以在此总结一下。以后加工有平面度和平行度的产品可以借鉴 第一序:虎钳装夹 开粗+铣夹位…
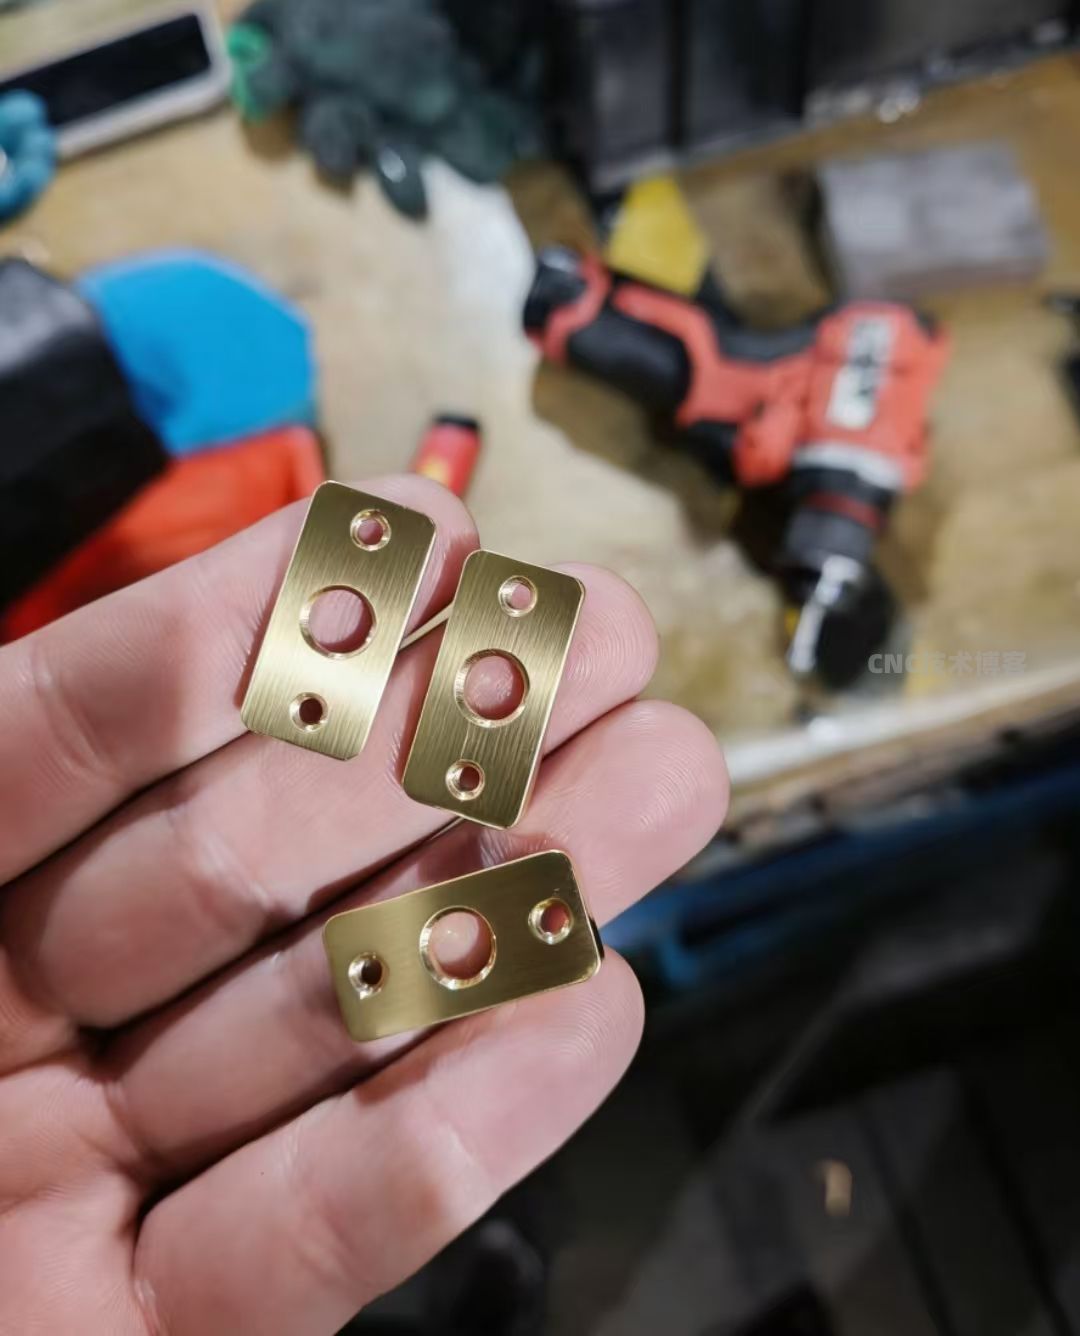
铜件尺寸为25*12*3,铜件尺寸比较小,厚度也比较薄。我进行排版加工,直接一出十件,厚度来料到位。红色部分为精孔,蓝色部分是两个M3螺纹孔工序一直接用压板压,将铜板上面的精孔和螺纹孔加工出来。工序二设计了一个如图所示的工装,背面螺丝反吊,将产品锁在工装上面加工至成品。为了提高效率,工装做两件,需要…

4051 浏览工作总结
3735 浏览产品编程
3525 浏览生活日记
2602 浏览产品编程
1729 浏览产品编程