当前位置:首页 > 产品编程 > 正文内容

聚四氟乙烯小零件加工记录一

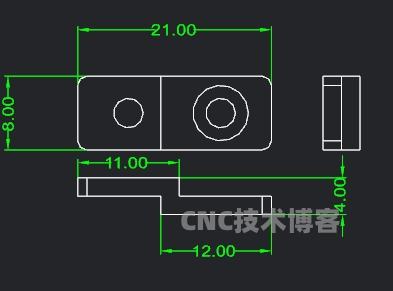
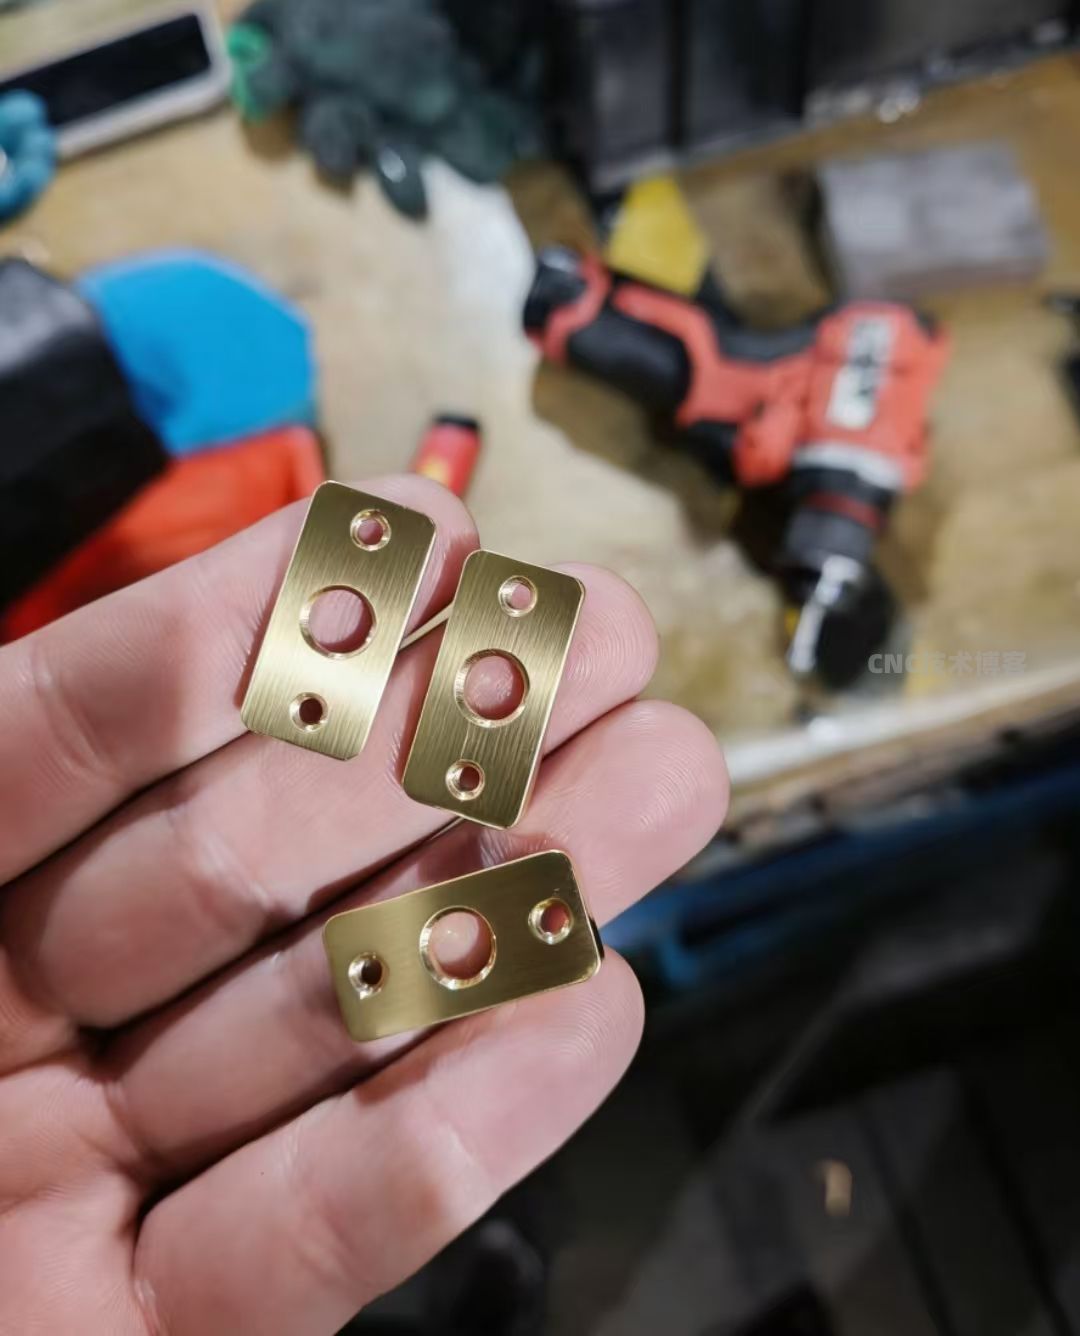
第一次加工聚四氟乙烯的材料,在此简单记录总结一下。该款小零件加工工序为两序

为了便于装夹首先加工台阶面。第一序采用虎钳直接夹

首先使用D50的盘刀飞面,D10的铣刀开外形和台阶的粗,然后就是点钻点孔和倒角。

第二序的装夹直接在铝钳口上面拉出与工件对应的台阶,为避免干涉,用倒角刀在铝钳口上做出倒角,虎钳夹住去产品的夹位。

注意事项:聚四氟乙烯的材料不耐脏,加工前后注意保持手部干净。此种材质不粘AB胶,AB胶不能固定此工件。

聚四氟乙烯产品图档及刀路
类型:压缩文件|已下载:999|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/7.html

返回列表

没有更早的文章了...

下一篇:L型异型零件加工记录三

“聚四氟乙烯小零件加工记录一” 的相关文章

加工中心手编螺旋铣孔宏程序

加工中心手编螺旋铣孔宏程序

螺旋铣孔宏程序个人在调机的时候还是经常使用,应用场景最多的就是铣精孔,防止后面遗忘了,在此处备份一下。宏程序可以使用G65(模态)G66(非模态),个人经常使用G66来调用宏程序。螺旋深度加工,圆弧进/退刀,可以抬刀排屑加工,抬刀至安全高度.程序格式:O0001G17 G40 G49 G80 G90...

一出多小零件加工分享

一出多小零件加工分享

昨天加工了一款比较小的产品零件,在此记录一下该款零件的加工工艺。工件的尺寸较小,为了方便提高加工效率和更好的装夹产品,所以采用虎钳夹加排版的加工工艺(一出四件)反面加工依然使用虎钳夹的方式(夹持工件2毫米),定位采用的是刀棒定位的方式加工,刀棒定位的代码是手动编写的,如果想了解如何手动编写刀棒定位的...

切刀气缸安装板零件加工总结

切刀气缸安装板零件加工总结

加工零件尺寸为:53*53*10下料尺寸为:55*55*15零件材质:6061铝装夹方式:虎钳+锁螺丝数量1000件 加工时间7分钟左右工序一采用虎钳装夹将外形和沉头以及孔加工出来工序二依然采用虎钳夹去后盖,攻螺纹工序三内撑飞面,保证平行度图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度...

板类排版紫铜零件加工总结

板类排版紫铜零件加工总结

最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断...

机头过渡盖加工工装设计及加工总结

机头过渡盖加工工装设计及加工总结

    一、加工概况     产品材质:6061铝     产品数量:200件     加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 ‌难点‌:...

平行度6丝的底板零件加工总结

平行度6丝的底板零件加工总结

最近加工了一款有平行度要求的长条型零件 数量:20件 材质:6061 毛坯尺寸:270*70*20 零件图纸如下图 最终的成品千分尺测量2丝左右,变形也控制得不错,成品3丝的塞尺都不过,所以在此总结一下。以后加工有平面度和平行度的产品可以借鉴 第一序:虎钳装夹 开粗+铣夹位...

发表评论

访客

看不清,换一张

◎欢迎参与讨论,请在这里发表您的看法和观点。