当前位置:首页 > 产品编程

切刀气缸安装板零件加工总结

0

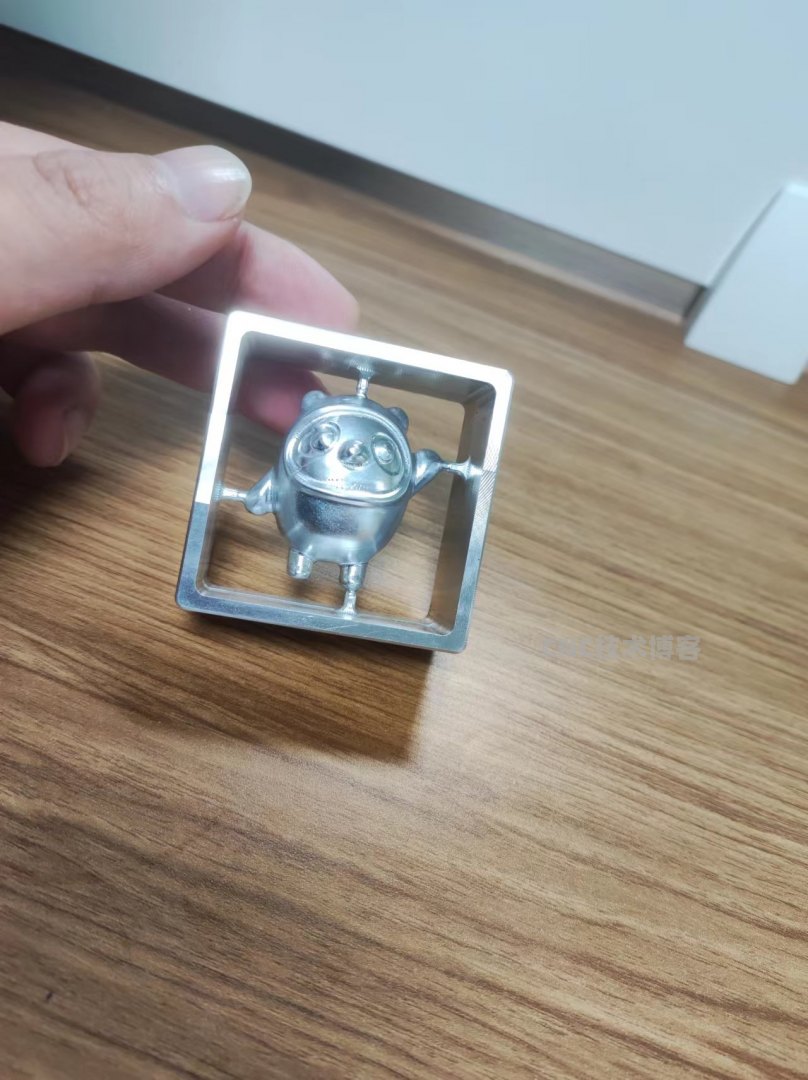
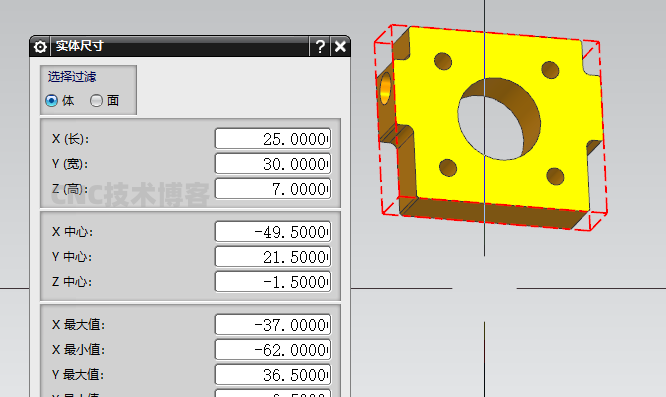
加工零件尺寸为:53*53*10

下料尺寸为:55*55*15

零件材质:6061铝

装夹方式:虎钳+锁螺丝

数量1000件 加工时间7分钟左右

0

工序一采用虎钳装夹将外形和沉头以及孔加工出来

工序二依然采用虎钳夹去后盖,攻螺纹

0

工序三内撑飞面,保证平行度

图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度不够稳定,设计了一个简易的内衬工装飞面,做出来的产品平行度在2丝以内,非常稳定

总结:

①客户要求螺纹加工完成以后两面螺纹规能够轻松拧进,所以第一面加工的时候螺纹孔只点孔,加工出倒角,第二序再钻孔和攻丝,省略了人工去毛刺环节,最终达到客户要求

②该款产品斜面进行了3D倒角去毛刺,倒角光滑均匀,省略了人工去毛刺环节

对加工参数和相关刀路感兴趣的朋友可以直接下载

切刀气缸安装板零件模型及刀路
类型:压缩文件|已下载:0|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/55.html

“切刀气缸安装板零件加工总结” 的相关文章

聚四氟乙烯小零件加工记录一

聚四氟乙烯小零件加工记录一

第一次加工聚四氟乙烯的材料,在此简单记录总结一下。该款小零件加工工序为两序为了便于装夹首先加工台阶面。第一序采用虎钳直接夹首先使用D50的盘刀飞面,D10的铣刀开外形和台阶的粗,然后就是点钻点孔和倒角。第二序的装夹直接在铝钳口上面拉出与工件对应的台阶,为避免干涉,用倒角刀在铝钳口上做出倒角,虎钳夹住…

UG三轴加工冰墩墩图档及其程序记录

UG三轴加工冰墩墩图档及其程序记录

最近公司的业务也不是很忙了,利用闲时间加工三轴加工中心加工了冰墩墩,在此分享一下加工思路。加工的图档也是从网上下载的,为了便于我这边加工我把图档缩小了(毛料尺寸55*55*30),加工工序正反两序。一序:先加工墩墩背面。二序:加工正面对底抬高24.93,XY坐标分外框即可。(一序外形尽可能加工准确,…

研磨玻纤材料CNC加工思路总结

研磨玻纤材料CNC加工思路总结

零件的形状如上图所示,加工数量有5件。研磨玻纤这个材料是我第一次接触,材料的加工特性并不清楚,零件红色部分厚度只有55丝,容易震刀,保证不了厚度,所以在此记录总结一下。研磨玻纤加工的刀具我是用的钢用铣刀加工的,加工的参数是比加工45钢的参数快一点,开粗使用的是自适应铣削,开粗对刀具的磨损不大。下面总…

底座零件加工分享

底座零件加工分享

零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品…

机头过渡盖加工工装设计及加工总结

机头过渡盖加工工装设计及加工总结

    一、加工概况     产品材质:6061铝     产品数量:200件     加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 ‌难点‌:…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。