

小型斜面铝件加工记录四

今天记录分享一款小零件的加工,工件不大,侧边有两个斜面,虎钳直接夹不是很好装夹。
这款零件安排了正反两序加工,正面直接虎钳夹住毛坯,将下图的面加工到位
加工反面在铝钳口上面铣一个仿形,去背面的夹位,加工背面的特征
加工完的产品效果如下图
斜面铝件图档及其加工程序
类型:压缩文件|已下载:999|下载方式:付费下载
立即下载
今天记录分享一款小零件的加工,工件不大,侧边有两个斜面,虎钳直接夹不是很好装夹。
这款零件安排了正反两序加工,正面直接虎钳夹住毛坯,将下图的面加工到位
加工反面在铝钳口上面铣一个仿形,去背面的夹位,加工背面的特征
加工完的产品效果如下图
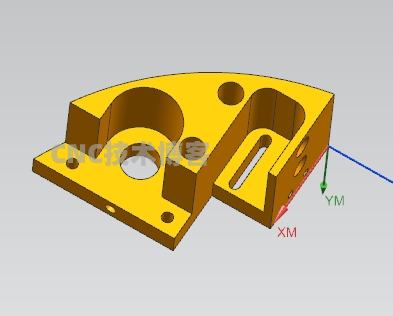
零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品...
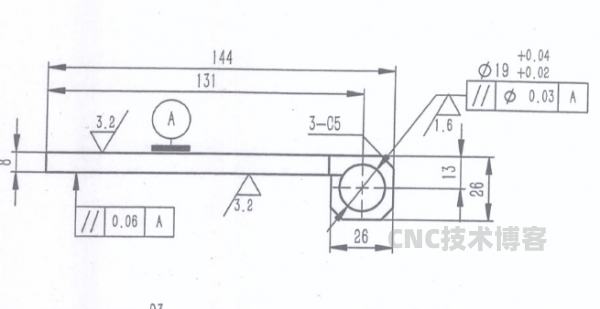
加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三...

最近加工了几款紫铜的产品零件。材料和排版由客户提供,厚度5毫米装夹方法是锁螺丝的方式。将残料部分打7.0孔,锁上M6螺丝。加工出正面的腰孔和孔特征。使用6毫米刀开粗侧面。底面留20丝余量,小刀清角和光刀。紫铜这个材料比较软和粘,为了方便将产品取下来,用3毫米小刀将工件切断...
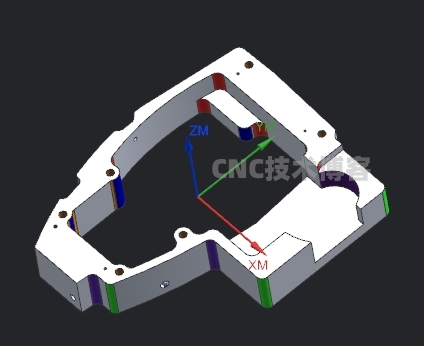
一、加工概况 产品材质:6061铝 产品数量:200件 加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 难点:...
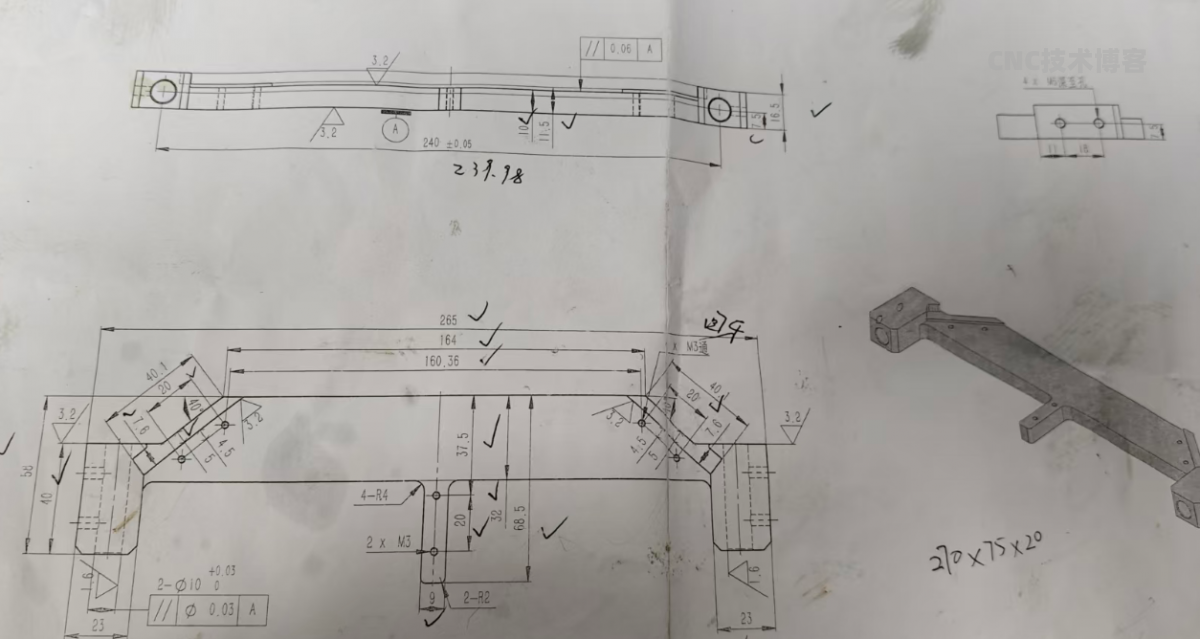
最近加工了一款有平行度要求的长条型零件 数量:20件 材质:6061 毛坯尺寸:270*70*20 零件图纸如下图 最终的成品千分尺测量2丝左右,变形也控制得不错,成品3丝的塞尺都不过,所以在此总结一下。以后加工有平面度和平行度的产品可以借鉴 第一序:虎钳装夹 开粗+铣夹位...
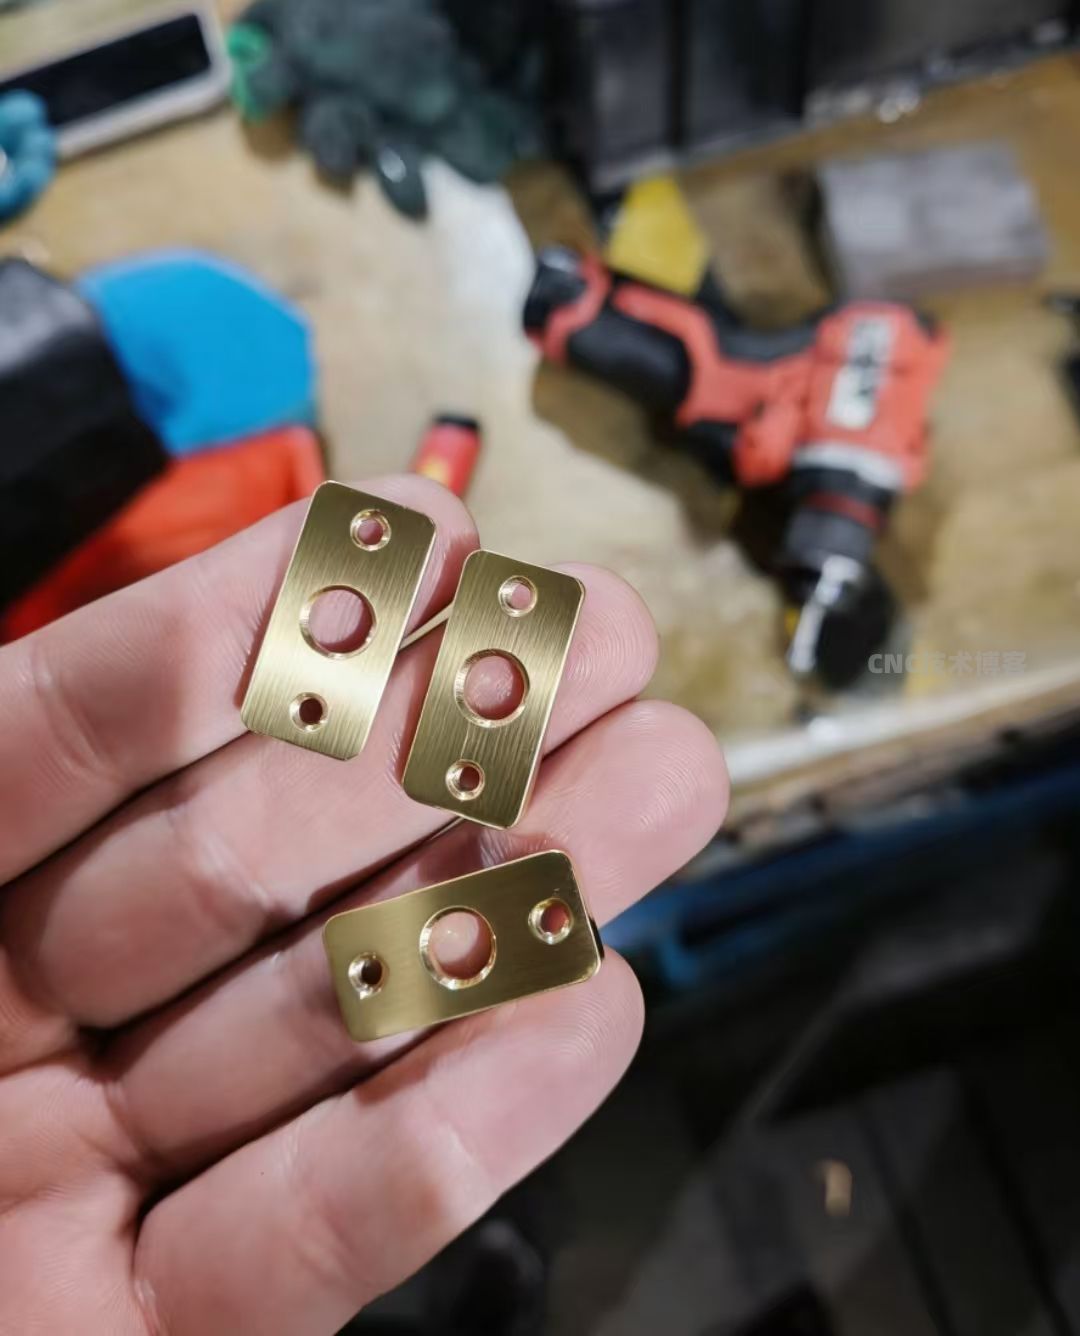
铜件尺寸为25*12*3,铜件尺寸比较小,厚度也比较薄。我进行排版加工,直接一出十件,厚度来料到位。红色部分为精孔,蓝色部分是两个M3螺纹孔工序一直接用压板压,将铜板上面的精孔和螺纹孔加工出来。工序二设计了一个如图所示的工装,背面螺丝反吊,将产品锁在工装上面加工至成品。为了提高效率,工装做两件,需要...

4015 浏览工作总结
3677 浏览工作总结
3349 浏览产品编程
3170 浏览生活日记
2224 浏览产品编程