当前位置:首页 > 产品编程 > 正文内容

平行度6丝的底板零件加工总结

最近加工了一款有平行度要求的长条型零件

数量:20件

材质:6061

毛坯尺寸:270*70*20

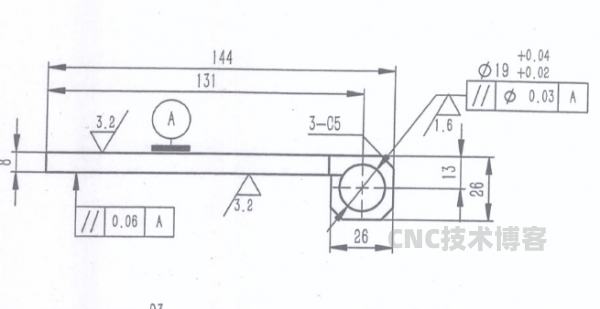
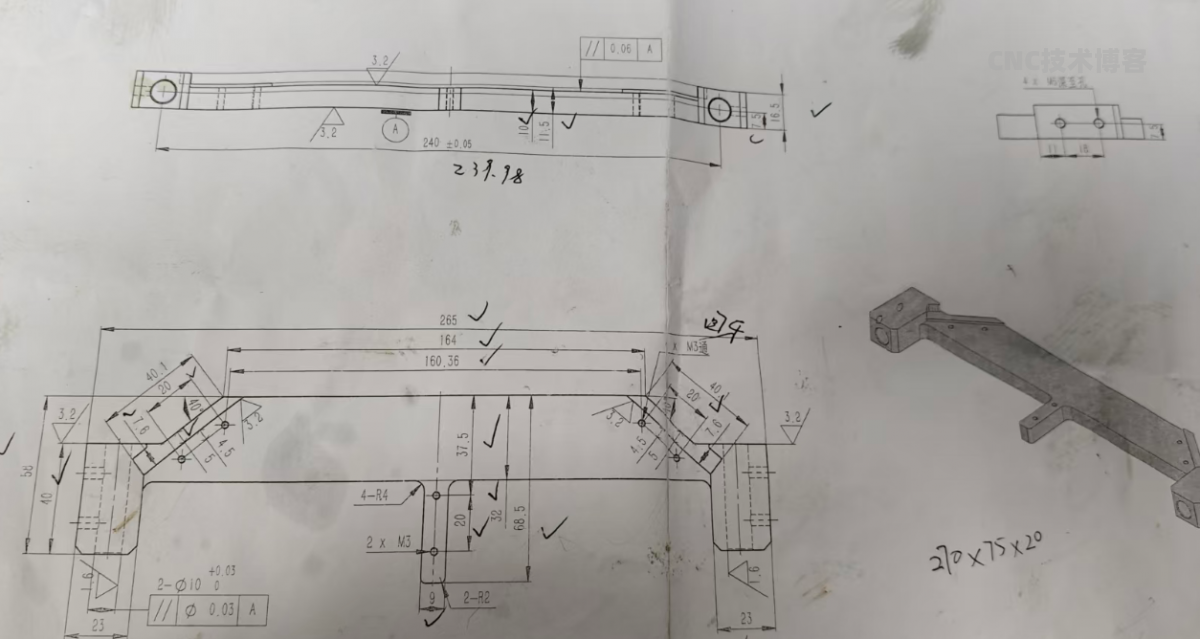
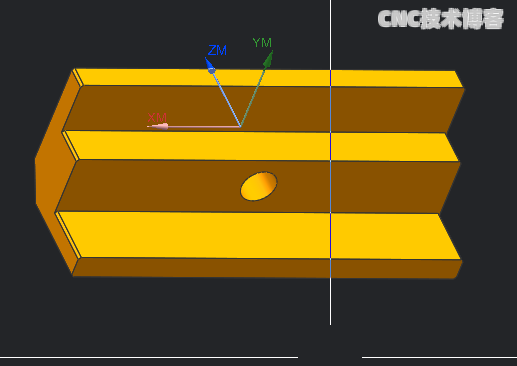
零件图纸如下图

最终的成品千分尺测量2丝左右,变形也控制得不错,成品3丝的塞尺都不过,所以在此总结一下。以后加工有平面度和平行度的产品可以借鉴

第一序:虎钳装夹 开粗+铣夹位

第二序:依然是采用虎钳装夹,直接虎钳夹持上一序的铣出来的夹位。动态开粗完成以后松夹,再加工。

ScreenShot_2025-12-09_184959_503.png

第三序:设计一个仿型工装,采用侧顶锁紧的方式。

第四序、第五序、第六序直接将工装侧起来装夹零件即可,方便又快捷

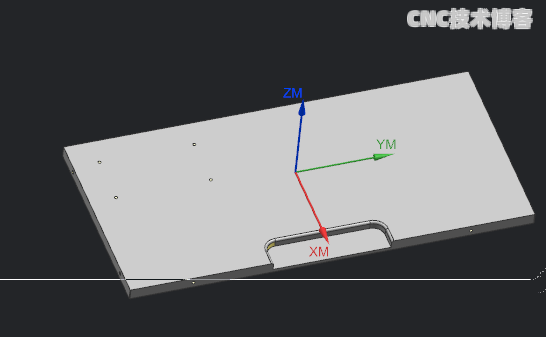
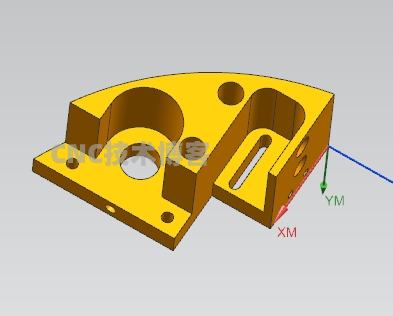
零件3D及其加工刀路
类型:压缩文件|已下载:0|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/69.html

“平行度6丝的底板零件加工总结” 的相关文章

聚四氟乙烯小零件加工记录一

聚四氟乙烯小零件加工记录一

第一次加工聚四氟乙烯的材料,在此简单记录总结一下。该款小零件加工工序为两序为了便于装夹首先加工台阶面。第一序采用虎钳直接夹首先使用D50的盘刀飞面,D10的铣刀开外形和台阶的粗,然后就是点钻点孔和倒角。第二序的装夹直接在铝钳口上面拉出与工件对应的台阶,为避免干涉,用倒角刀在铝钳口上做出倒角,虎钳夹住...

小盖板零件加工思路记录

小盖板零件加工思路记录

上图为该款产品的尺寸(47.1121*27.5253*2),该款零件比较小,且厚度仅为2毫米。客户给我们提供的材料,外侧形状及厚度已经到位,需要加工红色部分的特征。加工的数量为20件工序一在铝钳口上铣一个1.5毫米深仿形,露出0.5毫米,便于给零件倒角。(操作工在装夹的时候对力度有要求,不能用太大的...

CNC电木板类零件记录二

CNC电木板类零件记录二

之前公司里面加工了几百件电木板类的零件,由于电木特性的原因,在加工中需要注意一些小细节,在此记录一下。来料长宽有5毫米余量,厚度到位。所以此款产品采用的装夹方式是用压板压,先压长边铣长边这个位置容易出现崩边,所以先将工件外形倒角,先倒角能够预防电木崩边需注意两点①倒角刀如果是直接踩刀下来的,将下刀的...

底座零件加工分享

底座零件加工分享

零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品...

底板零件有平行度要求加工记录

底板零件有平行度要求加工记录

加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三...

切刀气缸安装板零件加工总结

切刀气缸安装板零件加工总结

加工零件尺寸为:53*53*10下料尺寸为:55*55*15零件材质:6061铝装夹方式:虎钳+锁螺丝数量1000件 加工时间7分钟左右工序一采用虎钳装夹将外形和沉头以及孔加工出来工序二依然采用虎钳夹去后盖,攻螺纹工序三内撑飞面,保证平行度图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度...

发表评论

访客

看不清,换一张

◎欢迎参与讨论,请在这里发表您的看法和观点。