L形状零件加工工艺总结
最近加工了一款L形状的产品零件,产品尺寸115*75*25,数量就10件。

L形状的零件优先考虑排版拼料的方式加工,这样会节省材料。装夹方式我们采用虎钳夹
为了方便第二序装夹,我在第一序末尾加一个切断程序。第一序做完以后就可以手掰断,一分为二
最近加工了一款L形状的产品零件,产品尺寸115*75*25,数量就10件。
L形状的零件优先考虑排版拼料的方式加工,这样会节省材料。装夹方式我们采用虎钳夹
为了方便第二序装夹,我在第一序末尾加一个切断程序。第一序做完以后就可以手掰断,一分为二
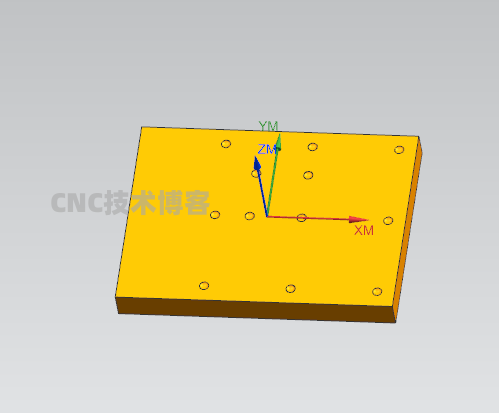
入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀…
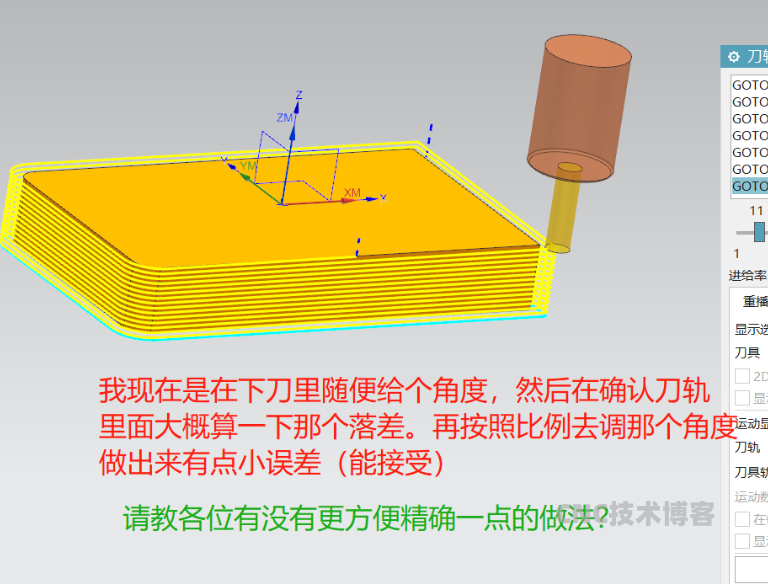
最近在网络上看到了一位老MC用户转UG,发的一篇求助的帖子。我是MC的老用户,最近闲的蛋疼了,想自学个UG研究这个螺旋外形铣的时候发现这个每一层的深度不好控制。后面找是找到方法了就是比较繁琐请教一下有没有简单点的方法(UG12以内的方法高版本我电脑抗不住,然后曲面走螺旋这个方法排除毕竟那个也有很多不…
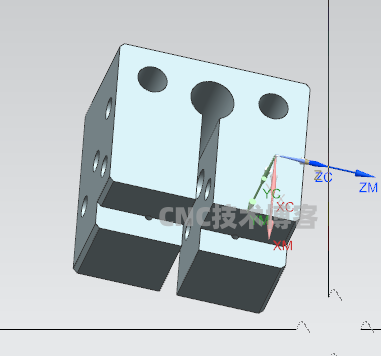
今天在加工一款小零件的时候,个人工艺安排失误导致丝攻断在产品零件里面了,零件最终也报废了。在此记录总结一下,避免后面再犯此类错误。产品正视图中间锯开了一个两毫米的槽,去完反面的价位,加工侧面的4个螺纹的时候(打孔和攻牙的力是上下运动的,把零件给带起来了),底孔不垂直,丝攻也断在产品里面了。(满夹依然…
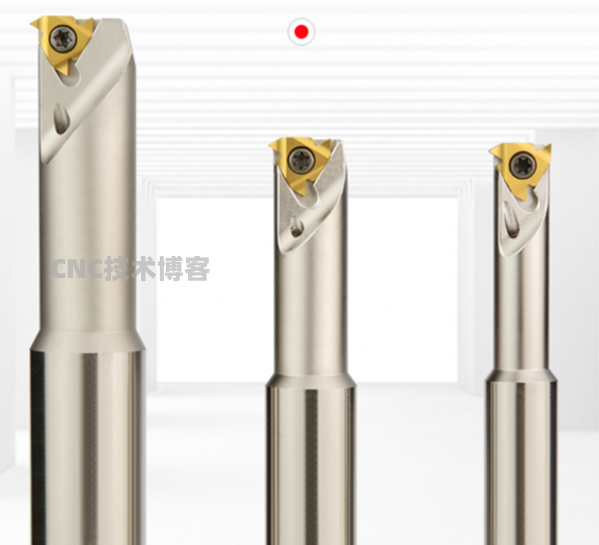
单刃的螺纹铣刀成本比较低,在加工比较大的螺纹的时候个人在工作中使用过此刀,在此记录总结下软件的设置参数。下面我就按照M20*2.5的螺纹为例,使用UG的螺纹铣命令。直径按照实际测出来的直径填写,这个刀直径不一定是标准的(15)颈部直径也按照实际填写,颈部直径小于直径(8)长度为刀具的长度,可以默认这…
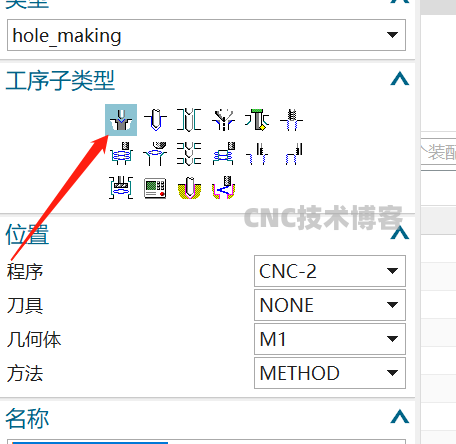
在三轴加工中drill模块我们经常使用,但是此模块在多轴里面并不好用,特别是最近在学习UG四轴编程,发现Hold Making模块比较的好用,但是参数设置比较麻烦,个人在此记录总结一下。G81钻孔设置选择第一个定心钻命令选择模型上面需要加工的孔的特征,选择特征的时候需要注意Z的朝向所选特征的点孔深度…
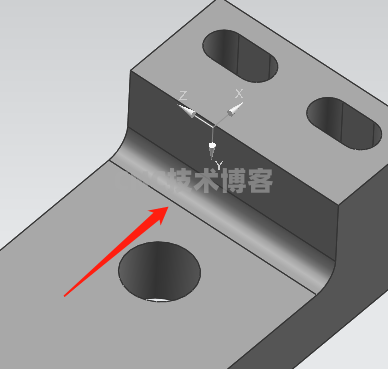
加工这种R角公司没有对应的圆鼻刀,不用一刀过,所以我常常使用固定轮廓铣来加工,但是这个刀路常常在进退刀的位置容易拐弯,刀路不好看。有网友分享说改公差,但是有的时候也不能完全解决,公差改小以后,程序占用的内存也会变大。下面我来分享如何解决这个问题我都是修改模型,将模型的两侧偏置一个刀具半径多一点,这个…

3901 浏览产品编程
3708 浏览生活日记
2799 浏览产品编程
1932 浏览产品编程
1319 浏览工作总结