小批量迷你小铜件加工工艺分享

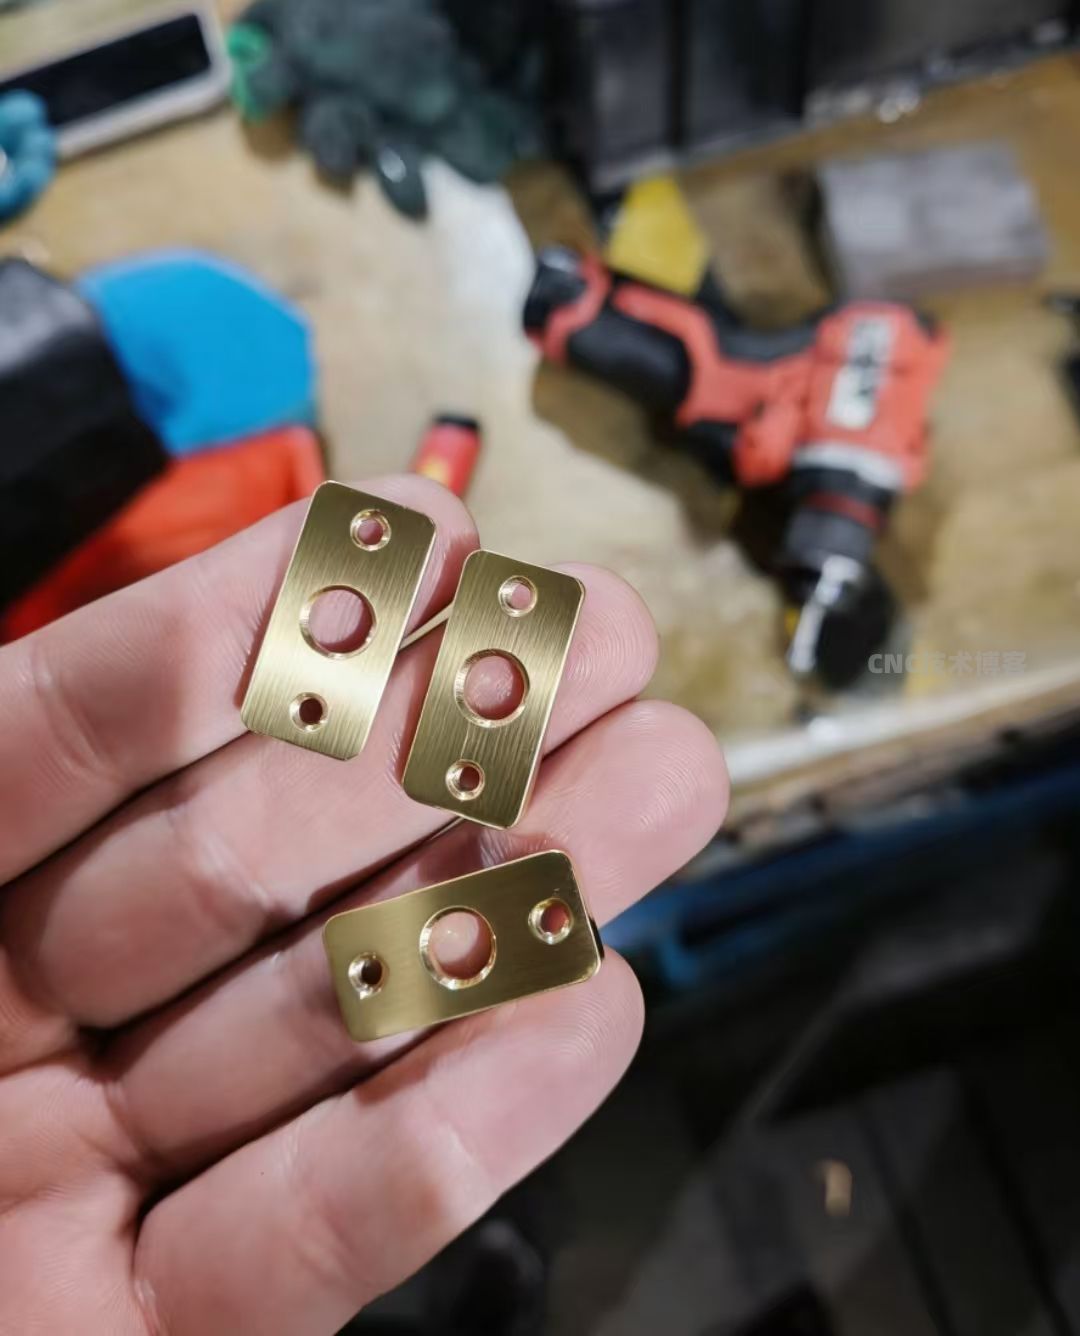
铜件尺寸为25*12*3,铜件尺寸比较小,厚度也比较薄。
我进行排版加工,直接一出十件,厚度来料到位。
红色部分为精孔,蓝色部分是两个M3螺纹孔
工序一直接用压板压,将铜板上面的精孔和螺纹孔加工出来。
工序二设计了一个如图所示的工装,背面螺丝反吊,将产品锁在工装上面加工至成品。
为了提高效率,工装做两件,需要保证两件工装高度一致,实现快换。
铜件尺寸为25*12*3,铜件尺寸比较小,厚度也比较薄。
我进行排版加工,直接一出十件,厚度来料到位。
红色部分为精孔,蓝色部分是两个M3螺纹孔
工序一直接用压板压,将铜板上面的精孔和螺纹孔加工出来。
工序二设计了一个如图所示的工装,背面螺丝反吊,将产品锁在工装上面加工至成品。
为了提高效率,工装做两件,需要保证两件工装高度一致,实现快换。
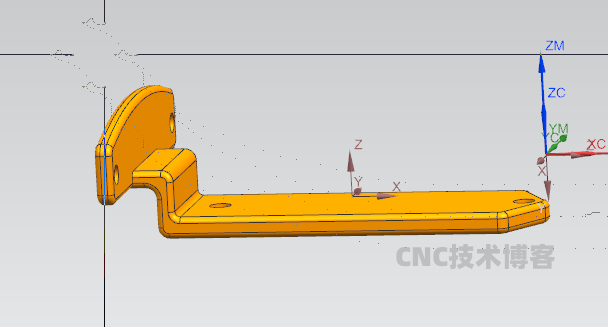
最近公司接了一款L型异型零件(数量200),这个工件加工起来还是有一点点麻烦,故在此总结记录一下。毛料大小80*60*30,加工的机床为3轴加工工心。刚开始这款零件是外发给其他公司干的,外发干出来的东西表面振刀严重,加工的尺寸也不稳定,后面这款产品就收回来了自己干。我把容易振刀的部分做了一个加厚处理…
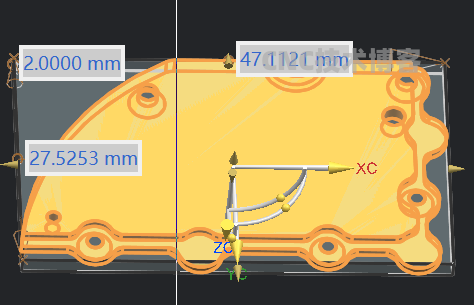
上图为该款产品的尺寸(47.1121*27.5253*2),该款零件比较小,且厚度仅为2毫米。客户给我们提供的材料,外侧形状及厚度已经到位,需要加工红色部分的特征。加工的数量为20件工序一在铝钳口上铣一个1.5毫米深仿形,露出0.5毫米,便于给零件倒角。(操作工在装夹的时候对力度有要求,不能用太大的…
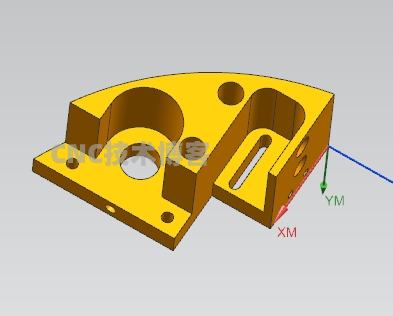
零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品…
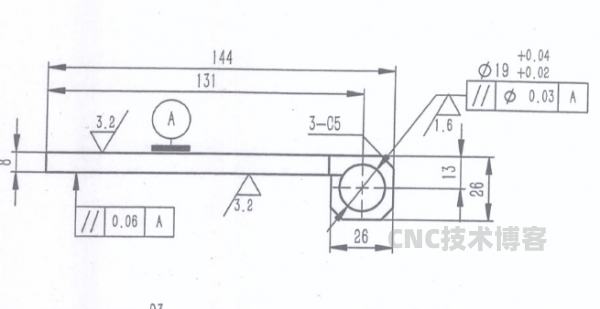
加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三…

加工零件尺寸为:53*53*10下料尺寸为:55*55*15零件材质:6061铝装夹方式:虎钳+锁螺丝数量1000件 加工时间7分钟左右工序一采用虎钳装夹将外形和沉头以及孔加工出来工序二依然采用虎钳夹去后盖,攻螺纹工序三内撑飞面,保证平行度图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度…
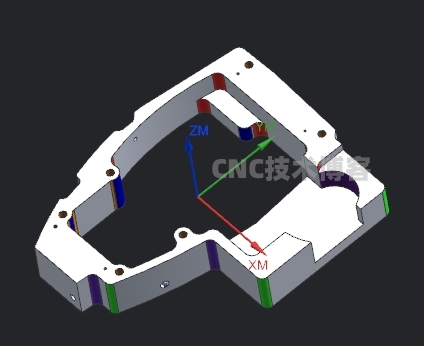
一、加工概况 产品材质:6061铝 产品数量:200件 加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 难点:…

4051 浏览工作总结
3735 浏览产品编程
3525 浏览生活日记
2602 浏览产品编程
1729 浏览产品编程