三轴二次装夹如何保证垂直度要求


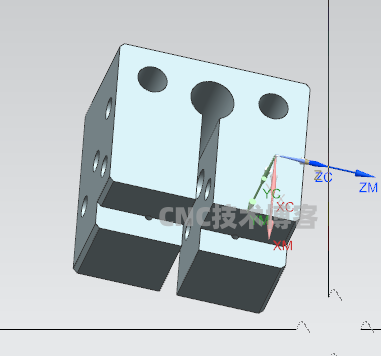
最近加工了一款自动化产品零件,加工数量110件。直径32的精孔和背面13的台阶有垂直度要求,三轴无法同一面加工出来,所以需要翻面二次装夹才能做出来。如果使用虎钳装夹,垂直度不一定能保证且不稳定。所以设计了一个简单工装,在此记录一下。


设计的工装如上图所示,采用锁螺丝的工艺

先锁中间的M8螺丝,加工四个沉头的特征到位

四个沉头加工完毕后程序加M00暂停,沉头孔锁四个M5的螺丝,将剩下的特征加工到位


最近加工了一款自动化产品零件,加工数量110件。直径32的精孔和背面13的台阶有垂直度要求,三轴无法同一面加工出来,所以需要翻面二次装夹才能做出来。如果使用虎钳装夹,垂直度不一定能保证且不稳定。所以设计了一个简单工装,在此记录一下。


设计的工装如上图所示,采用锁螺丝的工艺

先锁中间的M8螺丝,加工四个沉头的特征到位

四个沉头加工完毕后程序加M00暂停,沉头孔锁四个M5的螺丝,将剩下的特征加工到位
入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀…
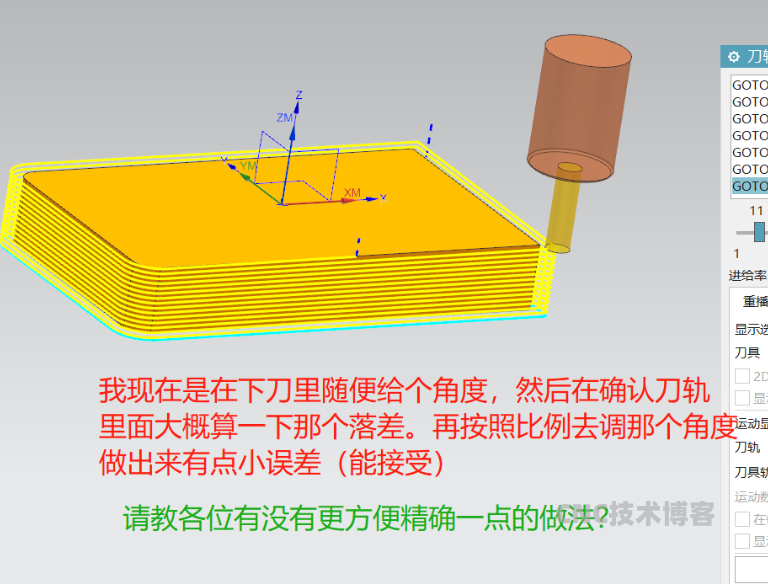
最近在网络上看到了一位老MC用户转UG,发的一篇求助的帖子。我是MC的老用户,最近闲的蛋疼了,想自学个UG研究这个螺旋外形铣的时候发现这个每一层的深度不好控制。后面找是找到方法了就是比较繁琐请教一下有没有简单点的方法(UG12以内的方法高版本我电脑抗不住,然后曲面走螺旋这个方法排除毕竟那个也有很多不…
今天在加工一款小零件的时候,个人工艺安排失误导致丝攻断在产品零件里面了,零件最终也报废了。在此记录总结一下,避免后面再犯此类错误。产品正视图中间锯开了一个两毫米的槽,去完反面的价位,加工侧面的4个螺纹的时候(打孔和攻牙的力是上下运动的,把零件给带起来了),底孔不垂直,丝攻也断在产品里面了。(满夹依然…
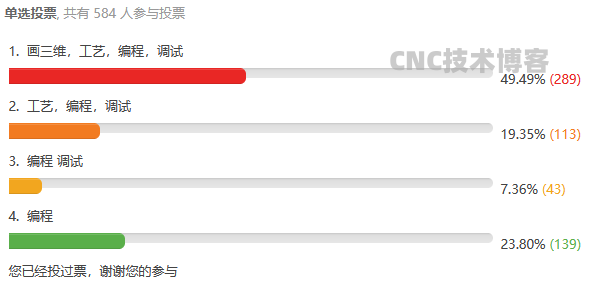
今天逛论坛的时候发现一位同行的求助“关于编程人员是否要自己画3D模型的问题!”一直在群里看到有朋友在抱怨,上来一堆图纸,要自己画模型(模型相对简单,数量多....),等模型画好材料都送来了,马上要接编程。时间非常匆忙容易出错。 首先这个事情肯定不是绝对性存在的,一般公司都是有…
在工作中个人经常会在程序中加入M00暂停指令,应用的场景有给工件松夹,工件换压等等。之前一直都是调试的时候手动的加M00,由于调机人员的水平不一,以免造成意外情况的发生。个人就直接在编程的时候,软件中加入了暂停指令。在此记录分享一下。以上图是这个程序为例。4毫米刀加工完后需要暂停,给工件压压板,才能…
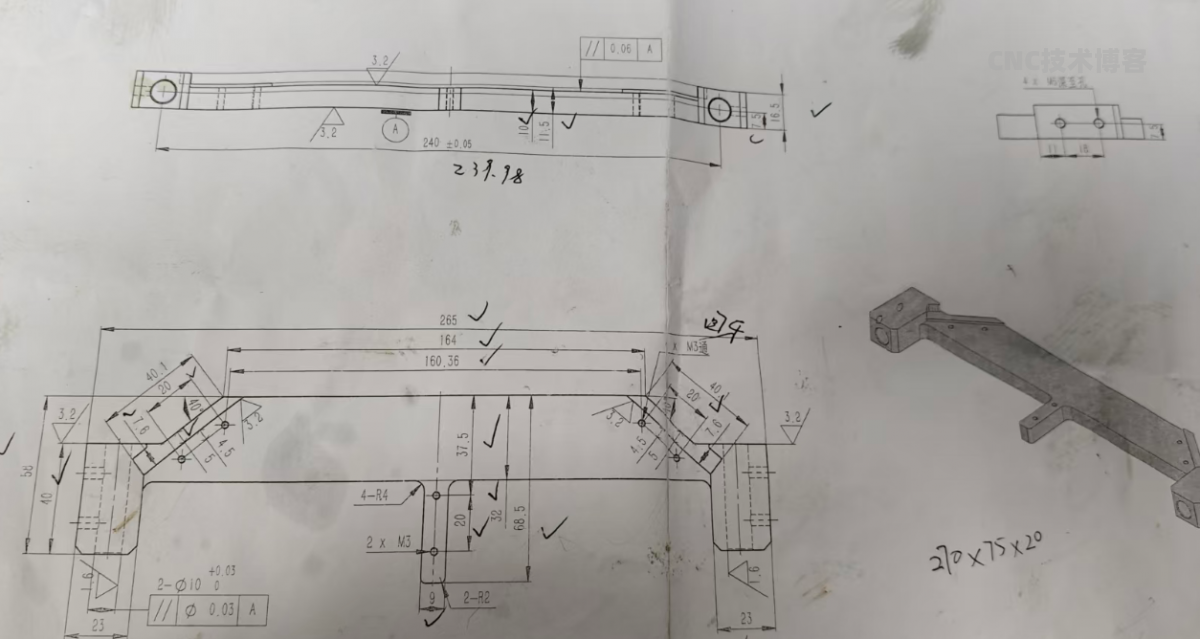
关于板类零件(如图)难点:谈谈我个人的加工经验吧,此类零件多数有平面度平行度要求,这是难点。主要是针对加工难点来说,一般加工思路是把有公差的,包括平面度平行度,全部留量,没公差的先加工到位。加工思路:首先正反两面开粗留量,具体留留量留多少呢,以这个零件为例,厚度11单边留量0.3,厚度至11.6,做…