当前位置:首页 > 产品编程

CNC内撑工装上机加工总结

这篇文章总结了作者在一次小批量零件加工中,为解决厚度公差问题而设计并使用内撑工装的实践经验。

? 加工背景与目标

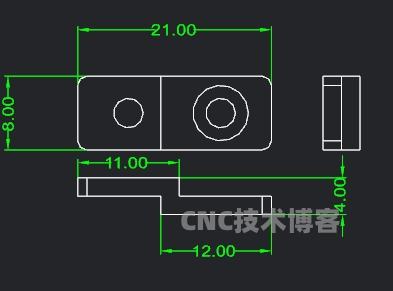
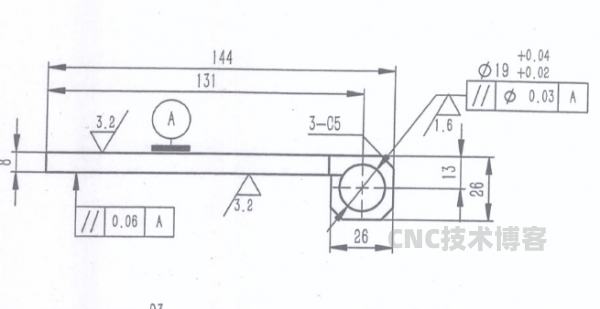
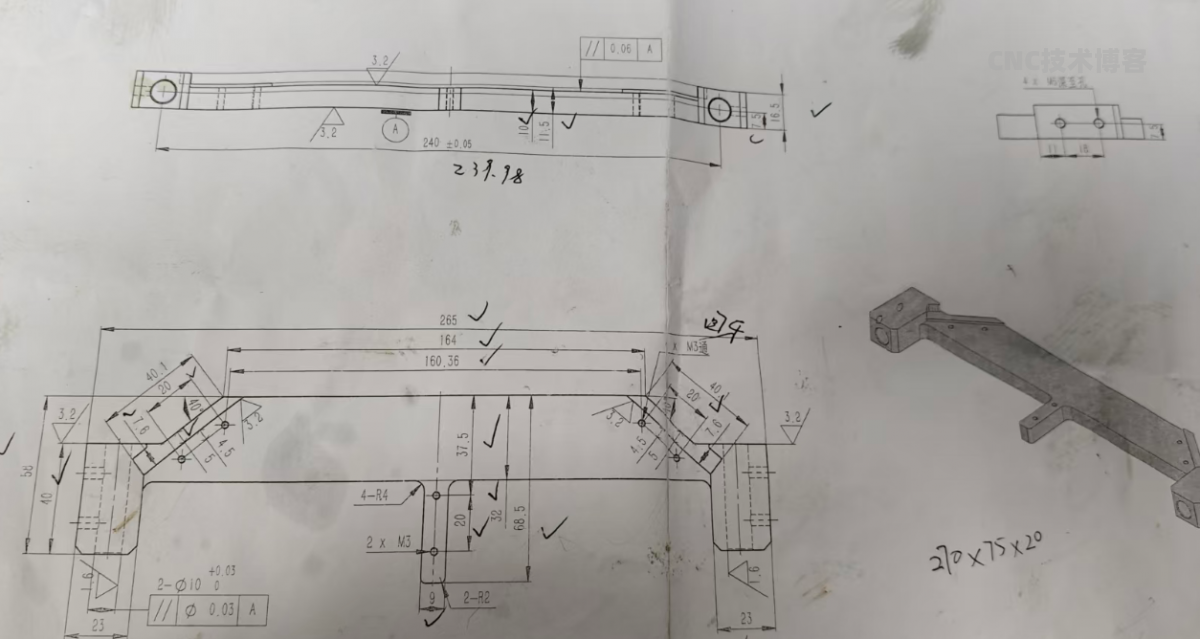
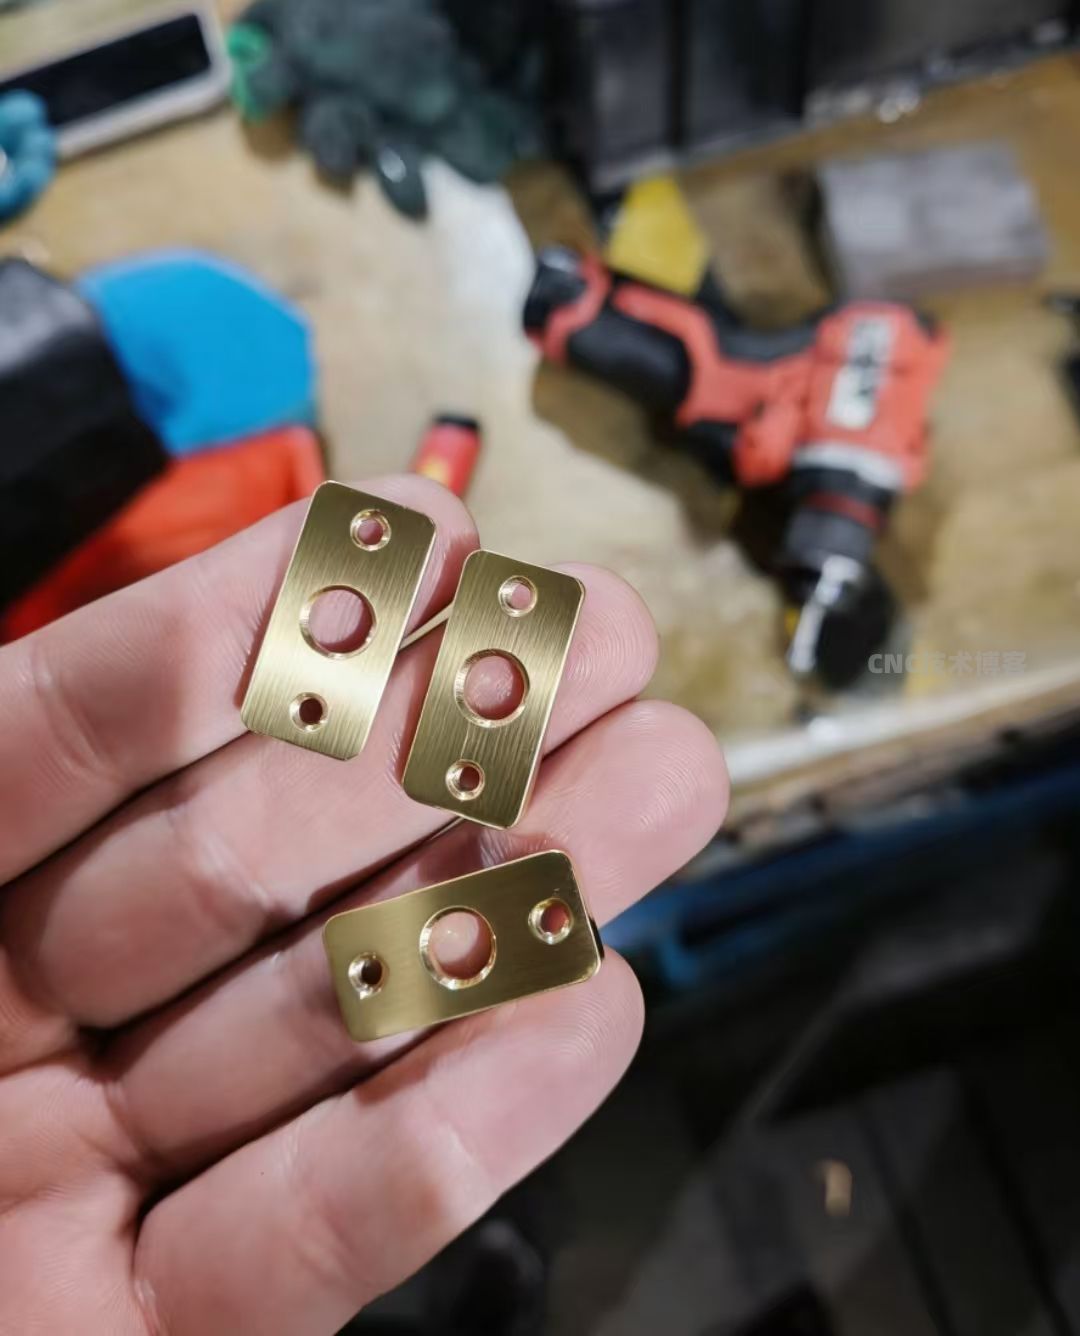
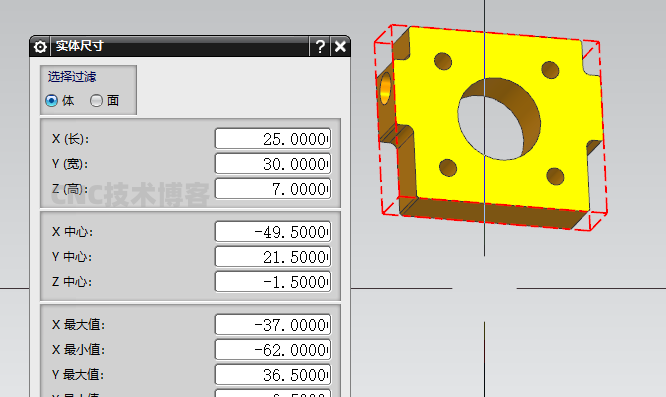
  • 零件规格:尺寸为 30257mm 的小零件。

  • 加工数量:共 40 件。

  • 核心要求:零件的厚度尺寸有 3 丝(0.03mm)的公差要求。

  • 主要目标:为保证零件尺寸的稳定性,作者设计了一款内撑工装。

?️ 加工工艺流程

  1. 排版加工
    由于零件尺寸较小,为提高效率,采用了排版加工的方式。

  1. 第一序:虎钳装夹
    • 使用虎钳直接装夹毛坯料。

    • 采用“一出四”的排版方式,即一块毛坯料上同时加工四个零件。


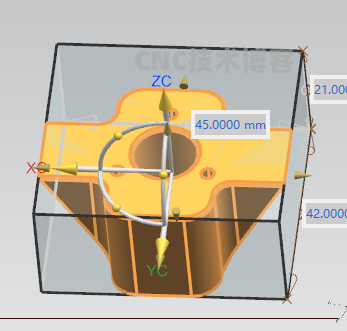
  1. 第二序:内撑工装
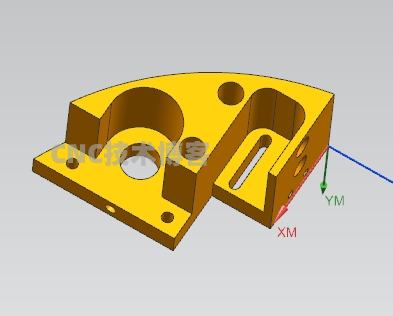
    • 利用零件中间的孔,通过锁螺丝的方式使用内撑工装来固定零件。

    • 此工序主要用于加工零件的背面,确保厚度尺寸。

✅ 加工结果与总结

  • 实际效果:经过上机验证,使用内撑工装加工出的零件,其厚度尺寸非常稳定,平行度和平面度都达到了很好的效果。

  • 经验总结:

    • 小批量生产:如果操作工技术水平高,可以直接使用虎钳装夹;如果操作手感欠佳,推荐采用内撑工装以保证精度。

    • 大批量生产:如果产品数量较多,可以考虑采用吸盘加工,以更好地保证厚度公差和加工效率。


内撑工装及零件3d程序下载
类型:压缩文件|已下载:0|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/74.html

“CNC内撑工装上机加工总结” 的相关文章

小型斜面铝件加工记录四

小型斜面铝件加工记录四

今天记录分享一款小零件的加工,工件不大,侧边有两个斜面,虎钳直接夹不是很好装夹。这款零件安排了正反两序加工,正面直接虎钳夹住毛坯,将下图的面加工到位加工反面在铝钳口上面铣一个仿形,去背面的夹位,加工背面的特征加工完的产品效果如下图…

UG加福字工元宝工艺以其图档

UG加福字工元宝工艺以其图档

最近公司业务不多,有闲置的机床,加工了几个福字元宝,在此分享以下加工工艺及其图档。随便找了一块毛料,简单的排版,一出七。正面我直接夹虎钳上面,把背面全部加工出来。反面采用AB胶沾的方式,将夹位去掉加工好后电镀了一个金色…

研磨玻纤材料CNC加工思路总结

研磨玻纤材料CNC加工思路总结

零件的形状如上图所示,加工数量有5件。研磨玻纤这个材料是我第一次接触,材料的加工特性并不清楚,零件红色部分厚度只有55丝,容易震刀,保证不了厚度,所以在此记录总结一下。研磨玻纤加工的刀具我是用的钢用铣刀加工的,加工的参数是比加工45钢的参数快一点,开粗使用的是自适应铣削,开粗对刀具的磨损不大。下面总…

一出多小零件加工分享

一出多小零件加工分享

昨天加工了一款比较小的产品零件,在此记录一下该款零件的加工工艺。工件的尺寸较小,为了方便提高加工效率和更好的装夹产品,所以采用虎钳夹加排版的加工工艺(一出四件)反面加工依然使用虎钳夹的方式(夹持工件2毫米),定位采用的是刀棒定位的方式加工,刀棒定位的代码是手动编写的,如果想了解如何手动编写刀棒定位的…

底座零件加工分享

底座零件加工分享

零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品…

底板零件有平行度要求加工记录

底板零件有平行度要求加工记录

加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。