当前位置:首页 > 产品编程

平行度6丝的底板零件加工总结

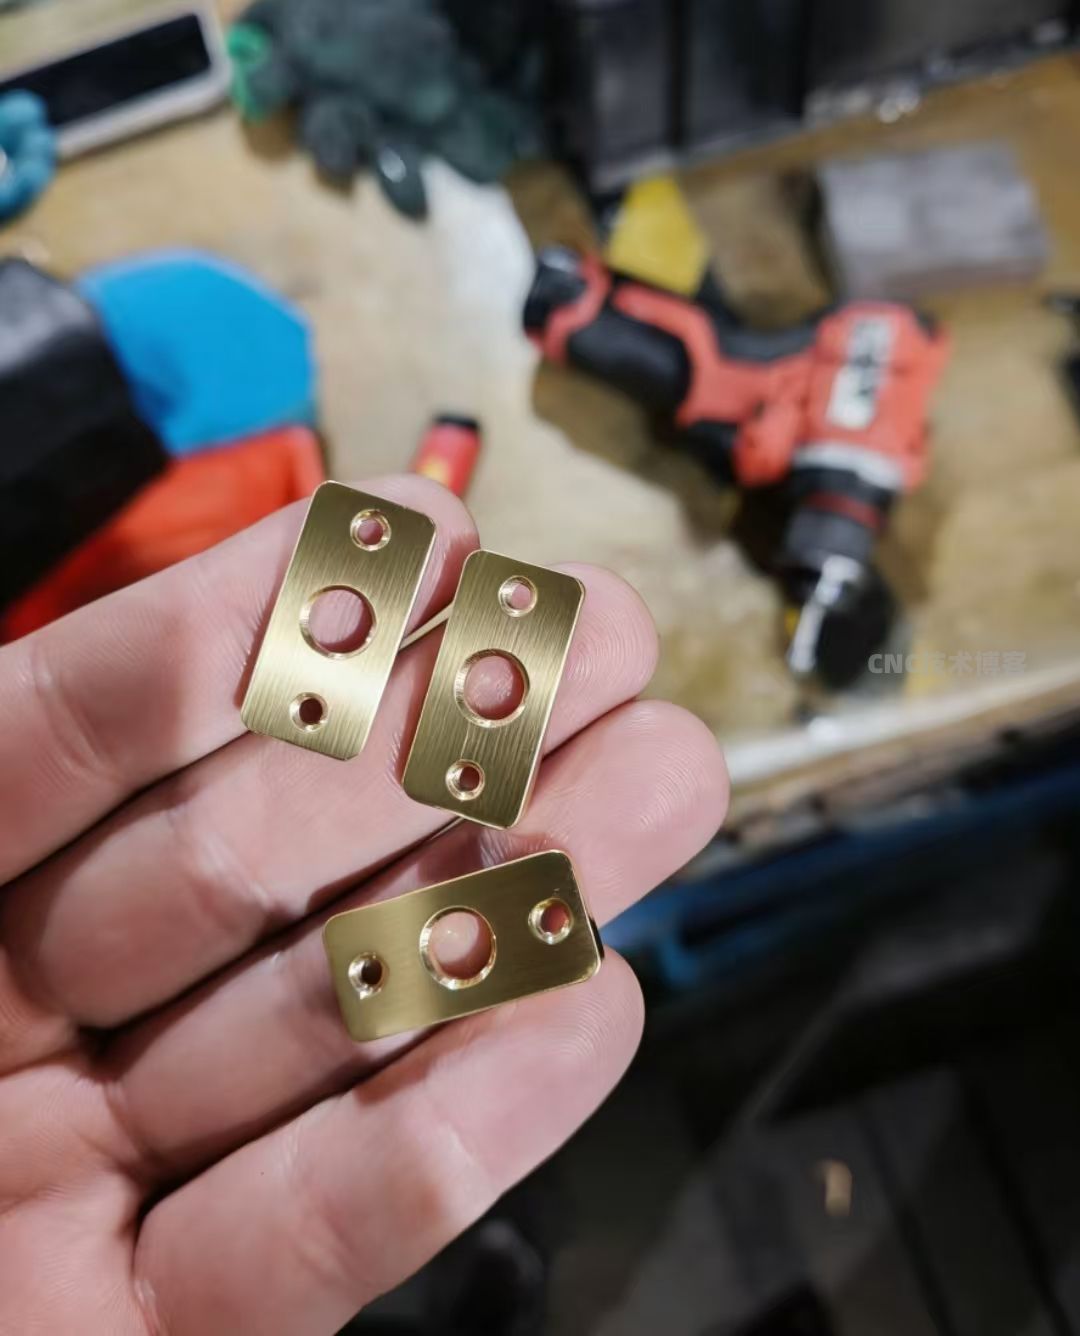
最近加工了一款有平行度要求的长条型零件

数量:20件

材质:6061

毛坯尺寸:270*70*20

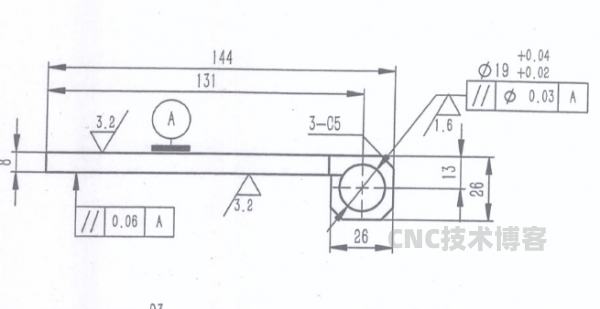
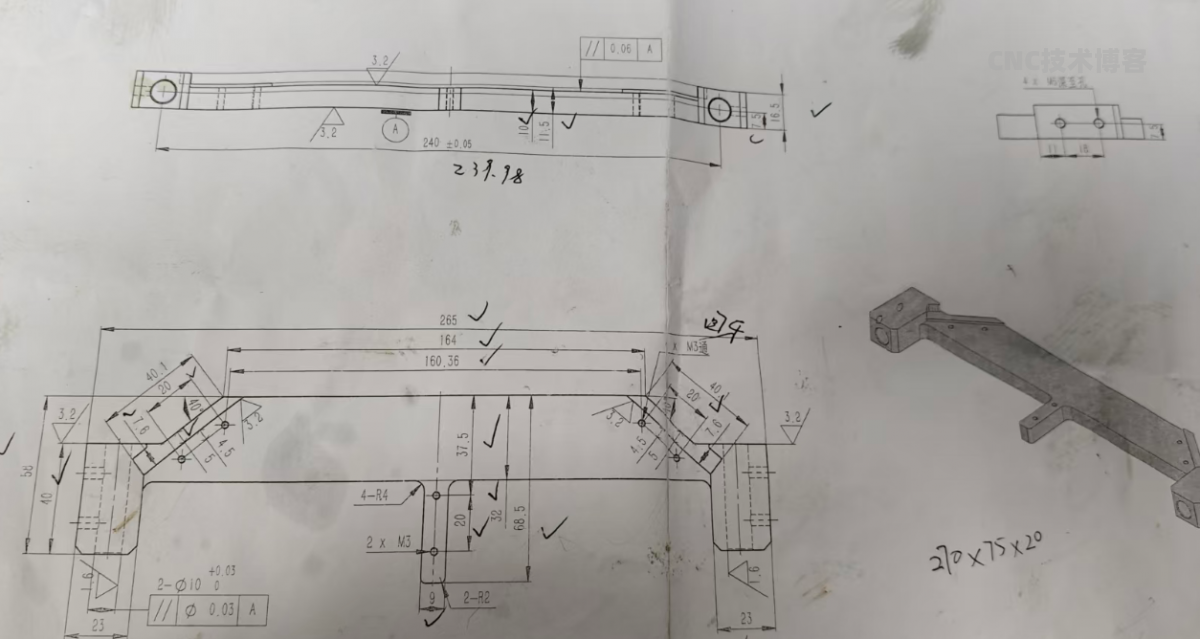
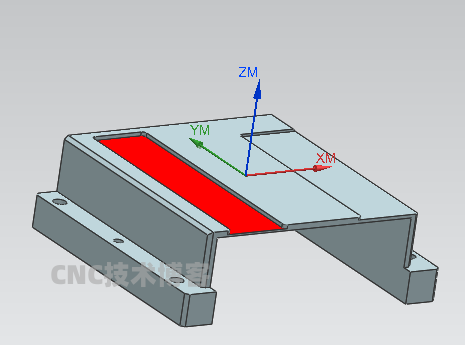
零件图纸如下图

最终的成品千分尺测量2丝左右,变形也控制得不错,成品3丝的塞尺都不过,所以在此总结一下。以后加工有平面度和平行度的产品可以借鉴

第一序:虎钳装夹 开粗+铣夹位

第二序:依然是采用虎钳装夹,直接虎钳夹持上一序的铣出来的夹位。动态开粗完成以后松夹,再加工。

ScreenShot_2025-12-09_184959_503.png

第三序:设计一个仿型工装,采用侧顶锁紧的方式。

第四序、第五序、第六序直接将工装侧起来装夹零件即可,方便又快捷

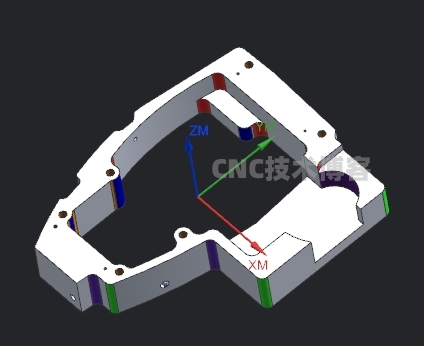
零件3D及其加工刀路
类型:压缩文件|已下载:0|下载方式:付费下载
立即下载
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/69.html

“平行度6丝的底板零件加工总结” 的相关文章

研磨玻纤材料CNC加工思路总结

研磨玻纤材料CNC加工思路总结

零件的形状如上图所示,加工数量有5件。研磨玻纤这个材料是我第一次接触,材料的加工特性并不清楚,零件红色部分厚度只有55丝,容易震刀,保证不了厚度,所以在此记录总结一下。研磨玻纤加工的刀具我是用的钢用铣刀加工的,加工的参数是比加工45钢的参数快一点,开粗使用的是自适应铣削,开粗对刀具的磨损不大。下面总…

底座零件加工分享

底座零件加工分享

零件的尺寸:63*50*30毛坯料:65*55*35,加工的材料:6061铝装夹方式采用:虎钳+压板压为了便于虎钳装甲,我把圆弧和缺口部分全部补起来,这样正反就可以采用虎钳夹方式去完后盖的产品外形是长方形的,虎钳很好装夹,侧面的两序加工特征也可以直接加工到位最后工序压板一压,直接切断即可出成品…

底板零件有平行度要求加工记录

底板零件有平行度要求加工记录

加工材料:6061铝数量:100件该款底板零件数量较多,又要平行度的要求,所以采用了虎钳+锁螺丝的方式加工。最后产品完美的下机,在此记录一下[CommShow]产品结构如上图所示第一序拉夹位:便于装夹和有效的控制产品的变形第二序采用虎钳装夹,采用动态去除大部分余量,开粗结束以后松夹,直接精修到位第三…

切刀气缸安装板零件加工总结

切刀气缸安装板零件加工总结

加工零件尺寸为:53*53*10下料尺寸为:55*55*15零件材质:6061铝装夹方式:虎钳+锁螺丝数量1000件 加工时间7分钟左右工序一采用虎钳装夹将外形和沉头以及孔加工出来工序二依然采用虎钳夹去后盖,攻螺纹工序三内撑飞面,保证平行度图纸有平行度的要求,产品数量比较多,虎钳夹做出来的零件平行度…

不锈钢304小零件加工经验总结

不锈钢304小零件加工经验总结

最近加工了一批不锈钢304的小零件,数量为50件。毛坯料尺寸为75*75*18加工主要有三个难点:①不锈钢材料本身容易变形且膨胀系数较大,在加工的过程中因切削产生的热变形较大,容易影响尺寸和行位公差。②揭后盖的夹持深度为3毫米,不好装夹,直接夹工件容易变形③不锈钢在加工中硬化严重,不锈钢材料韧性好,…

机头过渡盖加工工装设计及加工总结

机头过渡盖加工工装设计及加工总结

    一、加工概况     产品材质:6061铝     产品数量:200件     加工机床:850普通加工中心 二、加工难点与优化措施 1. 装夹与定位 ‌难点‌:…

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。