四轴定轴宏后处理-一个坐标系加工任意面
在UG NX中,四轴定轴宏后处理的核心目的是通过宏程序进行函数运算,让不具备RTCP(刀尖跟随)功能的机床也能实现“一个坐标系加工任意面”,从而大幅减轻编程和调机人员的工作量。此后处理个人已经多次在四轴上使用,记录和总结如下

1. 核心原理与坐标设置
动态坐标计算:宏后处理通过回转中心和工件坐标进行函数运算,计算出动态的坐标点。
坐标系分配:宏生成的坐标为G54(不用管程序自动计算), 回转中心坐标使用 G55(四轴回转中心),工件坐标使用G56(毛坯零件分中的坐标,和三轴找坐标一样)
2. 宏程序与后处理配置
宏程序导入:需要将特定的宏程,O7011拷贝到数控系统内存中。
旋转中心参数:在宏程序的开头,必须准确设置旋转中心的机械坐标,就是找好四轴回转中心,否则会导致加工尺寸错误。
3. 加工安全与防碰撞机制
安全抬刀高度:优质的宏后处理在转角度前,会自动抬刀至编程设定的安全高度,而不是直接回机床Z零,以提高效率并保障安全。
G43指令强制输出:如果在后处理中修改了“转角度前回零”的逻辑,必须确保在转完角度后的快速定位下方强制输出
G43(刀具长度补偿)指令。
后处理具有一下特点:
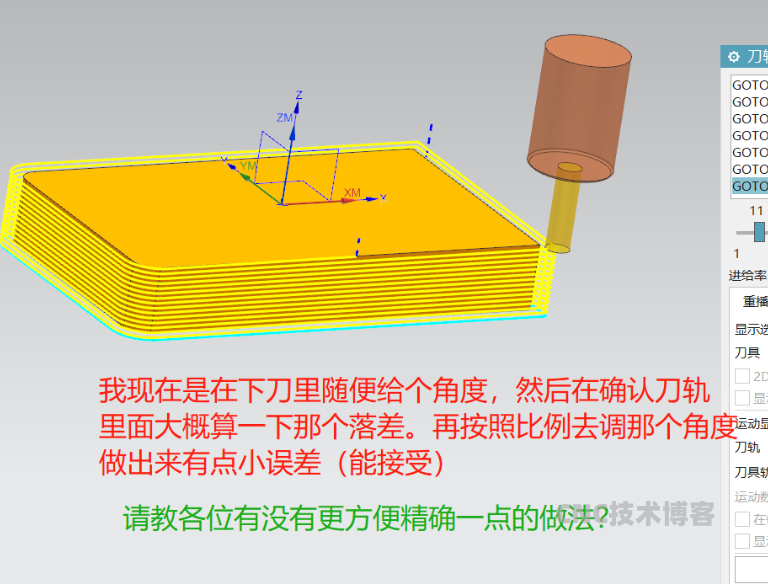
1, UG四轴桥板宏后处理,坐标任意定,和三轴一样。碰到转30度,55度等等非90度倍数的角度不需要每次换产品,换机台去找回转中心到产品的落差。让夜班的调试技术员再也不用找你改程序。
2, 只需要找一次坐标G56坐标,其它角度宏变量自动计算。
3, 四轴转角度主轴都会回机械原点防止安全高度不够和夹具干涉撞机,不转角度只抬安全高度,不需要编程时软件里再去设置,后处理会自动判断。
4, 每个操作都有G43H输出 。不会因为转过角度后没有刀长补正而机床报警还要操机手动添加
5, 刀具0刀号报警
6, 刀具不同刀号却相同报警
7,ug10.0,ug12.0上至nx2206或者2306都可以正常后处理上机加工
下载后如后任何不明白的可以加微信咨询chenchunyu00