当前位置:首页 > 工作总结 > 正文内容

加工中心刀棒定位程序如何编写

在我干产品零件的过程中,经常使用刀棒来定位,使用起来非常的方便,而且操作和程序也非常的简单,再次记录一下,分享给有需要的朋友。

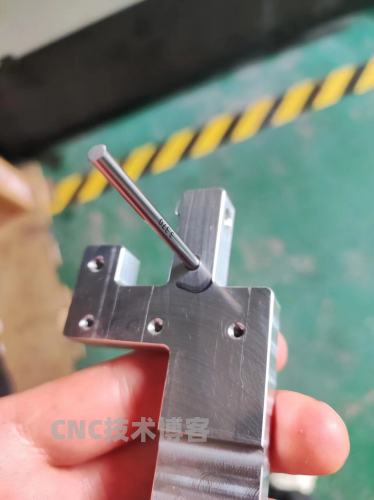
首先装一个刀棒(图片中的刀棒是将倒角刀反过来装夹的),按照我们正常的操作对刀

将对刀的数值输入对应的长度补偿中,对完后先不要把刀棒抬起来,现将相对坐标Z归零

将刀棒手动的摇到我们需要定位的地方,相对坐标Z值加上10毫米的刀棒就是定位坐标系的Z,将XY的机械坐标输入对应的坐标系。(坐标系随便选择一个空闲的坐标系即可,图片中的坐标是G56)

然后再加工是程序前面输入一段上图的程序即可实现刀棒定位。

T14 M6(调出刀棒)

G0 G90 G56 X0. Y0. M19(读取刀棒的坐标系及M19定位)

G43 H14 Z30.(读取长度补偿 G0的速度下降到30的安全高度)

G1 Z0. F2000.(G1 的速度下刀需要定位的地方)

M00(将产品零件靠上刀棒)

G1 X-10.(X工作台向右移动10毫米)

G91 G28 Z0.(刀棒上抬)

G91 G28 Y0.(工作台移动到人面前)

M00(敲平工件,再按启动,继续运行零件的程式)

以上就是关于刀棒定位的全部过程,有不明白的朋友可以在下面留言,抽空我会回复
技术文章都是基于当时阶段水平发布的,请理性发布言论。

版权声明:本文由CNC技术博客发布,如需转载请注明出处。

本文链接:https://www.cncjishu.com/post/5.html

“加工中心刀棒定位程序如何编写” 的相关文章

UD碳纤维材料加工总结

UD碳纤维材料加工总结

入行以来个人也是第一次加工碳纤维的材料,加工的参数都是客户提供,看起来和之前加工的研磨玻纤差不多,在加工中也遇到了问题,在此记录总结一下。加工的内容也很简单,客户提供的材料厚度到位,XY余量5毫米,按照图纸的要求铣长宽,采用压板压的方式加工。开粗为12毫米玉米铣刀(转速3000 进给120 Z向一刀...

低版本UG螺旋铣外形的问题讨论

低版本UG螺旋铣外形的问题讨论

最近在网络上看到了一位老MC用户转UG,发的一篇求助的帖子。我是MC的老用户,最近闲的蛋疼了,想自学个UG研究这个螺旋外形铣的时候发现这个每一层的深度不好控制。后面找是找到方法了就是比较繁琐请教一下有没有简单点的方法(UG12以内的方法高版本我电脑抗不住,然后曲面走螺旋这个方法排除毕竟那个也有很多不...

UG四轴如何变换旋转刀路总结

UG四轴如何变换旋转刀路总结

四轴加工四轴角度相同的面,在编程的时候我们只需要编写一个面的程序即可,其他三个面通过变换来实现,下面分享下具体的操作方法。首先按照三轴的编程方法,编写一个三轴的刀路。选择三轴刀路点击鼠标右键,选择对象→变换将类型切换为绕直线旋转指定旋转的中心点,指定矢量为X轴,实例数3个阵列旋转的刀路就完成了,直接...

加工中心切削液对攻丝的影响

加工中心切削液对攻丝的影响

最近加工一批产品零件,客户对尺寸的要求不高,但是对螺纹有要求(检测全部过通止规,螺纹底孔按照标准径加工)。铝件攻丝我使用的是挤牙丝攻,攻完牙的产品部分底孔偏大(挤牙M4打孔用的3.65的合金钻),攻牙不稳定。后面无奈换成螺旋(直槽)的切削丝攻, 螺纹加工依旧不稳定,还很容易断丝攻。而且我在加工中发现...

虎钳加工长条形零件如何减少变形

虎钳加工长条形零件如何减少变形

最近加工了一款细长条形状的零件,零件尺寸为345*22*12.5,听老板说以前的师傅加工出来后工件变形比较严重,最后还是通过整形才达到客户的要求。之前我也在博客分享过“有平面度 平行度要求的板类零件加工技巧”,感兴趣的朋友也可以去看看。这款长条零件我采用虎钳夹的方法加工出成品,在此记录分享一下控制变...

提高与优化UG的运行速度的方法

提高与优化UG的运行速度的方法

方法一:UG设置可视化:1、点击菜单栏--首选项--可视化2、选择首选项--直线--不勾选显示线宽可视化性能 1、点击菜单栏--首选项--可视化性能2、点击大模型--取消固定帧速率方法二:系统设置1、点击计算机右键-属性2、点击高级系统设置--设置3、选择视觉效果--设置为调整最佳性能方法三、加装...

发表评论

访客

◎欢迎参与讨论,请在这里发表您的看法和观点。